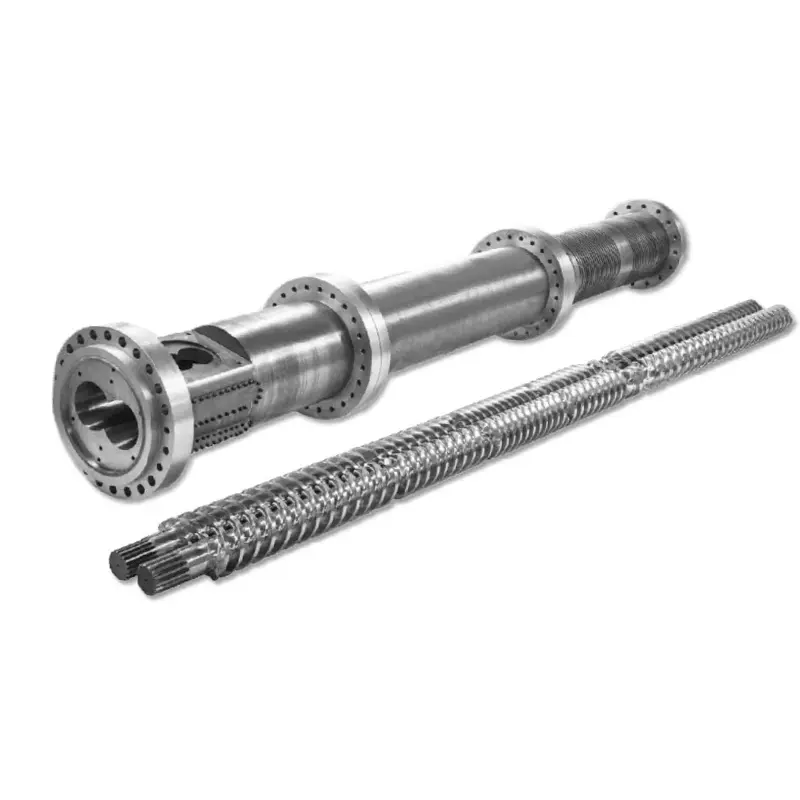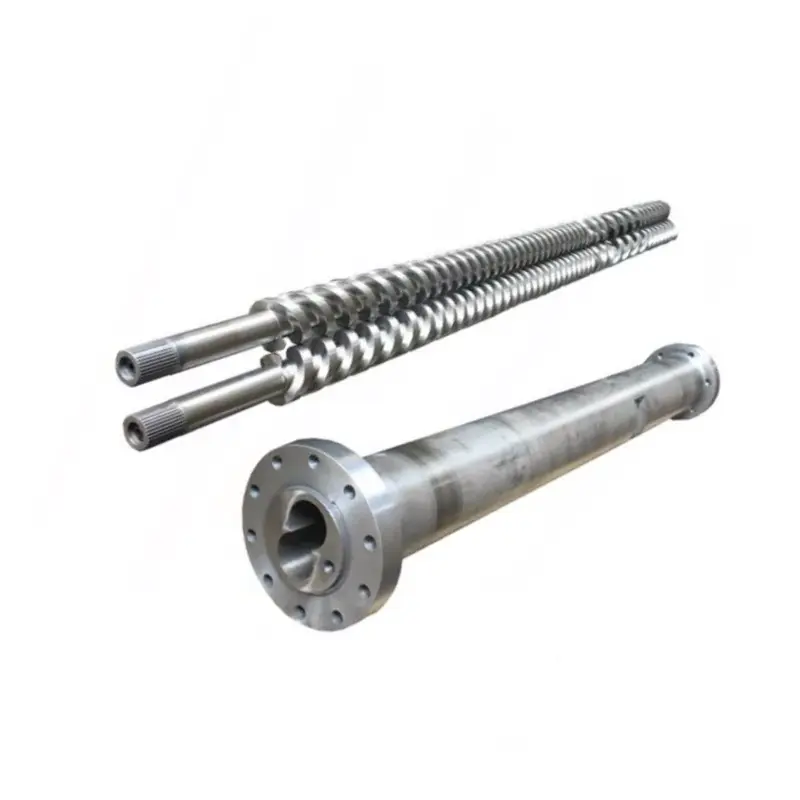
Oupiki bòdi vis barikdeside bon jan kalite fonn, konsistans piki, ak tan sik. Anba a: ki jan yo chwazi jeyometri ak tretman sifas pou résine ou a, ki jan yo kenbe seri a, ak ki jan yo trase yon defo tounen nan vis la, barik la, oswa bag la chèk olye pou yo kouri dèyè li nan anviwònman machin. Vis piki nitride 38CrMoAlA nou yo pote yon kouch nitrure 0.5-0.8 mm nan 950-1050 HV, kostim PE, PP, PS, ak ABS, epi okipe fib vè jiska 30%. Apre sa, oswa sou résine korozif, twou a bezwen flite difisil-alyaj a 62 HRC. Si pwodiksyon tonbe epi sik yo lonje, li tablo depanaj la anvan ou manyen yon lòt pwen.

Ki sa ki se yon barik vis bòdi piki?
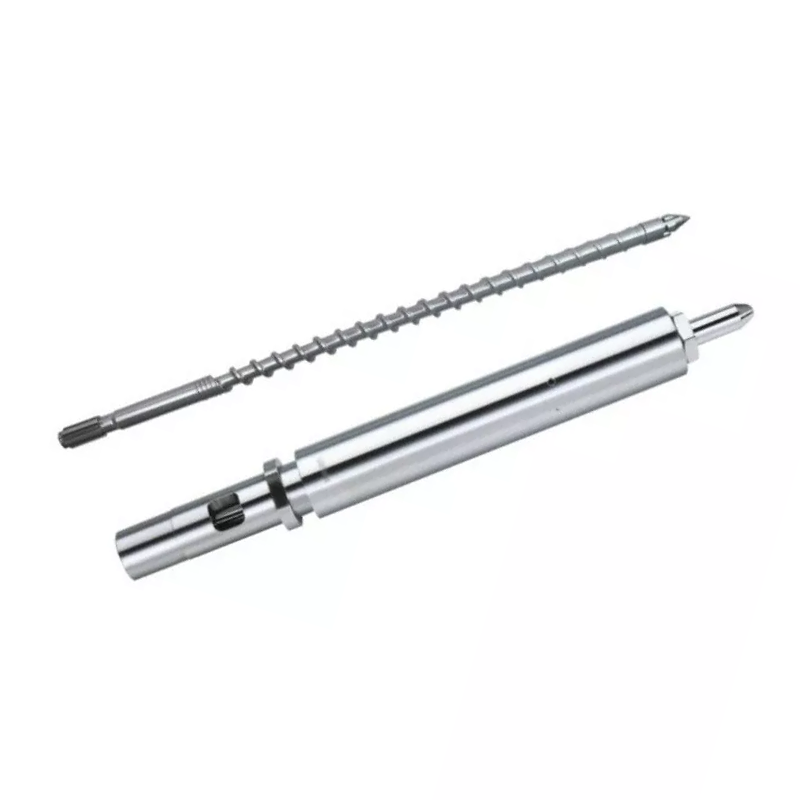
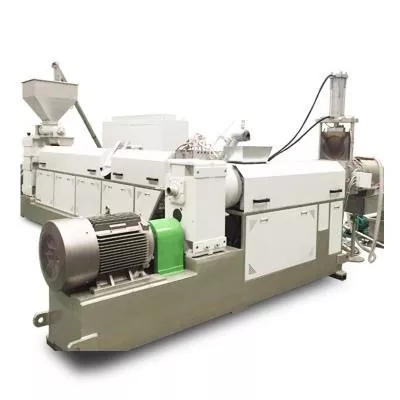
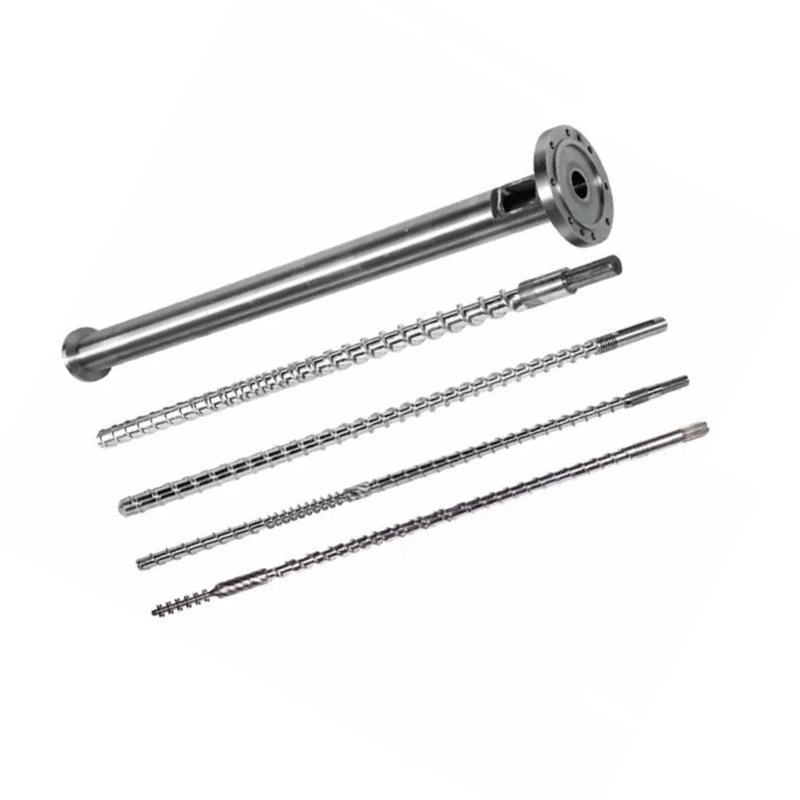
Vis la ak barik fòme inite plastifikasyon nan machin nan bòdi piki. Ansanm, yo pran granules solid nan Hopper a, fonn yo, melanje yo nan yon fonn inifòm, mezire yon piki egzak, epi enjekte piki sa a nan mwazi an. Chak pati machin ou pwodui pase nan pè sa a.
Molders ranplase ajutaj, ajiste mwazi, ak ajiste tanperati pou semèn anvan yo gade inite plastifikasyon an. Lòd sa a se bak. Lè vis la oswa barik mete, pa gen okenn setpoint sou kontwolè a pote pwosesis la tounen.
Wòl vis la nan plastifikasyon
Vis la fè pi fò nan k ap fonn, epi li pa ak gwoup aparèy chofaj yo. Chalè barik kontribye, men mekanis fonn dominan an setaye chalè: vis la trennen polymère kont miray la barik cho, ak friksyon an jenere chalè andedan materyèl la tèt li. Se poutèt sa jeyometri vis chanje tanperati fonn menm lè setpoints ou yo pa deplase.
Vis la tou mèt piki a. Li wotasyon plastifye, retracte kòm fonn kolekte devan pwent an, Lè sa a, sispann. Distans li retire se gwosè piki ou. Nenpòt fonn ki koule bak sou vòl yo oswa pase bag chèk la koripsyon mezi sa a.
Finalman, vis la enjekte. Li sispann wotasyon ak kondui pi devan tankou yon plonje, fòse fonn nan bouch la. Wòl doub sa a, wotasyon ak resipwòk, separe yon vis piki soti nan yon vis extrusion.
Wòl barik la nan transfè chalè ak kontenisyon
Barik la se yon veso presyon presizyon ak yon twou chofe. Li gen presyon piki, transfere chalè soti nan bann yo nan polymère a, epi li bay miray la difisil kont ki vis la sizayman materyèl kont.
Twou li yo dwe rete wonn, dwat, ak dimansyon sere. Lè twou a mete oversize, clearance ki genyen ant vòl vis ak miray barik ap grandi. Fonn Lè sa a, koule bak sou vòl yo olye pou yo avanse pou pi devan, ak to plastifikasyon tonbe.
Chofaj barik se zòn, anjeneral, manje, konpresyon, ak mesure, yo chak ak pwòp kontwolè li yo ak tèrmokòl. Yon tèrmokapteur drifted nan yon zòn ka kwit materyèl pou mwa pandan ekspozisyon an li nòmal.
Ki jan vis ak barik travay ansanm kòm yon sistèm
De pati yo fè kòm yon pè matche, ak nimewo ki dekri pè a seclearance radial: mwatye diferans ki genyen ant dyamèt twou barik ak dyamèt vòl vis.
Clearance se ti pa konsepsyon. Règ endistri a nan gwo pous pou yon seri nouvo se apeprè 0.001 pous nan clearance pou chak bò pou chak pous nan dyamèt vis. Sou yon vis 60 mm (apeprè 2.36 pous), ki ateri tou pre 0.06 mm pou chak bò. Desen bati ou a se otorite, epi li ta dwe toujou nimewo a ou tcheke kont.
Ti espas sa a fè yon travay reyèl. Li fòse polymère a taye kont miray barik la olye pou yo glise pase. Double clearance a ak taye taye febli, k ap fonn ralanti, pwodiksyon gout, ak machin nan eseye konpanse ak chalè li pa ta dwe bezwen.
Ranplase yon pati pou kont li raman ranje yon pè chire. Yon nouvo vis andedan yon barik chire retabli sèlman mwatye clearance ki pèdi a, ak dezakò a mete nouvo pati a pi vit pase li ta dwe.
Anatomi nan yon vis bòdi piki
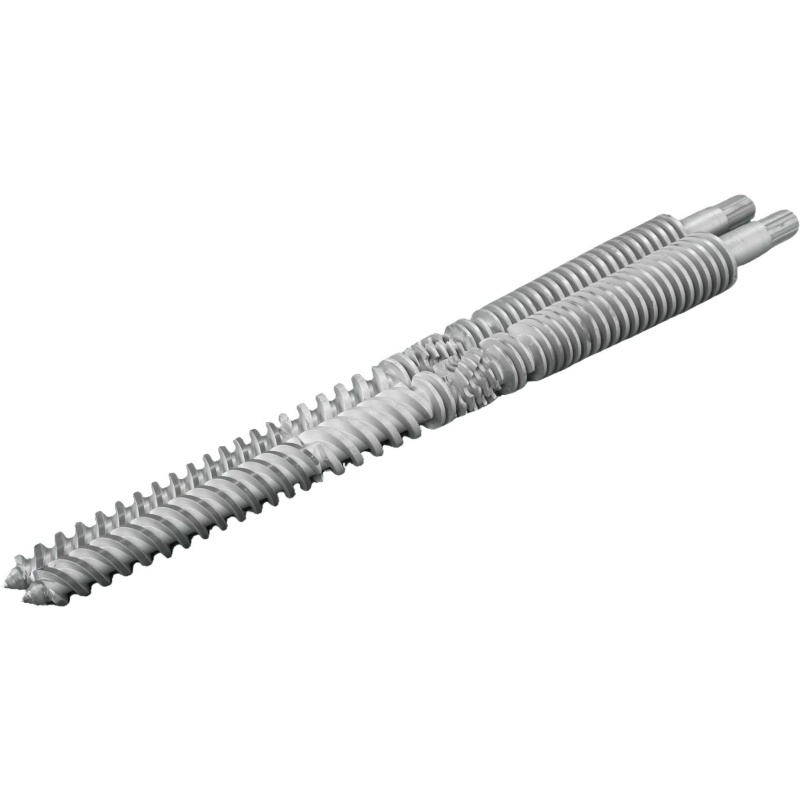
Yon vis piki estanda divize an twa zòn plis yon asanble pwent. Chak zòn gen yon travay, epi chak echwe nan yon fason ou ka rekonèt.
| Zòn | Pwofondè chanèl | Jòb | Ki sa ki echèk sanble |
|---|---|---|---|
| Manje | Gwo twou san fon | Pran nan granules, transmèt yo pi devan | Bridging, grangou, manje iregilye, rekiperasyon konsistan |
| Konpresyon (tranzisyon) | Shalwing | Kontra enfòmèl ant ak fonn polymère a kont miray la barik | Unmelts, pòv melanje, zòn sa a mete an premye |
| Metering | Fon | Omojenize ak ponpe yon fonn ki konsistan | Varyasyon piki, pwen tanperati |
| Ti konsèy epi tcheke bag | — | Sele kont rflu pandan piki | Piki gwosè drift, kout kout fe, pèt kousen |
Zòn manje
Chanèl gwo twou san fon pwan granules nan gòj Hopper a epi deplase yo pi devan kòm solid. Zòn sa a pa fonn anpil. Li transmèt.
Pwoblèm manje maskared kòm pwoblèm k ap fonn. Si granules pon nan gòj la, oswa seksyon manje a kouri twò cho ak granules adousi ak bwa byen bonè, vis la mouri grangou. Tan rekiperasyon balanse, ak gwosè piki swiv. Tcheke refwadisman manje-gòj anvan ou blame jeyometri a.
Zòn konpresyon (tranzisyon).
Chanèl la vin pi fon nan seksyon sa a. Ki fon sa peze polymère a kont miray barik la cho ak jenere chalè a taye ki fè k ap fonn.
Zòn konpresyon se kote mete konsantre. Presyon pik isit la, ak file abrazif moulen pi di isit la. Lè ou mezire yon vis chire, sa a se kote ou jwenn nimewo yo an premye.
Zòn Metering
Fon, chanèl konstan pwofondè omojeneize fizyon an epi ponpe li pi devan nan presyon fiks. Zòn sa a detèmine konsistans piki a piki.
Meter-zòn mete parèt kòm varyasyon piki ak monte tanperati fonn nan menm pwen yo. Vis la ap travay pi di pou deplase menm materyèl la.
Ide vis, tcheke bag ak valv ki pa retounen
Asanble bag chèk la, pafwa yo rele valv la ki pa retounen, merite plis atansyon pase sa li vin. Li chita nan pwent vis la epi li fè yon sèl travay: pandan piki li sele, kidonk fonn ale nan mwazi an olye pou yo tounen sou vis la.
Lè li sispann sele, ou jwenn varyasyon gwosè piki, kout kout fe, ak yon kousen ki disparèt. Molders pase semèn ajiste presyon piki, kenbe tan, ak tanperati kouri dèyè sa a. Okenn nan li pa travay, paske fizyon an ap chape bak pase yon bag chire.
Twa siyal lonje dwèt sou bag chèk la espesyalman. Kousen varye piki a piki olye ke rete konstan. Piki pwa derive pandan machin nan rapòte rekiperasyon nòmal. Ak yon pwosesis repete toudenkou vire iregilye san yon chanjman nan résine oswa anviwònman.
Kle paramèt jeyometri vis
Kat nimewo dekri yon vis piki. Konprann yo, ak quote yon founisè sispann se yon bwat nwa.
L/D rapò: Definisyon, fòmil, ak valè rekòmande pa résine
L/D rapòse longè k ap travay nan vis la divize pa dyamèt deyò li yo. Yon vis 22 fwa pi long pase li lajè gen yon L/D 22:1. Fòmil la tou senpleman divize L pa D, ak rapò a echèl ak gwosè: yon vis 50 mm nan 22:1 gen yon longè travay 1,100 mm.
L/D kontwole konbyen chanm vis la gen pou fonn, melanje, ak omojèn. Pi long bay plis kapasite k ap fonn ak pi bon melanje. Pi kout bay mwens tan rezidans, ki pwoteje rezin chalè-sansib.
Vis piki kouri pi kout pase vis extrusion. Vis la prepare yon sèl piki nan yon moman olye ke ponpe kontinyèlman, ak materyèl chita nan barik la ant vaksen. NanL/D rapò piki bòdipratik, pifò machin tonbe ant 18:1 ak 25:1, ak 20:1 a 22:1 komen sou machin jeneral.
Rezin chalè-sansib tankou PVC favorize fen ki pi kout, kidonk materyèl pase mwens tan cho. Jeni plastik ki bezwen bon jan fonn favorize fen a pi long. Gid rapò L/D nou an kouvri konpwomi yo an pwofondè.
Rapò konpresyon: Ki jan li afekte chalè taye ak bon jan kalite fonn
Rapò konpresyonkonpare pwofondè kanal la nan zòn manje a ak pwofondè kanal la nan zòn mesure. Yon vis ak yon kanal manje twa fwa pi fon pase kanal mesure li gen yon rapò konpresyon 3:1.
Rapò konpresyon fikse ki jan difisil vis la ap travay materyèl la. Pi wo konpresyon vle di plis taye, plis chalè mekanik, ak k ap fonn pi agresif. Lower konpresyon trete polymère a dousman.
Matche li ak résine a, pa yon preferans pou yon nimewo pi gwo. Polyolefin ki ba-viskozite bezwen taye pozitif pou fonn pwòp. Rezin chalè-sansib tankou PVC, PC, ak POM degrade anba taye ke PE ta osman zèpòl. Gid rapò konpresyon nou an ap travay nan seri yo.
Pwofondè vòl, lajè chanèl, ak enpak yo sou pwodiksyon an
Rapò konpresyon se yon rapò, ak de vis ak menm rapò a ka konpòte yon fason diferan. Pwofondè absoli yo enpòtan.
Yon kanal mesure pwofon deplase plis materyèl pou chak revolisyon, ogmante pousantaj plastifikasyon, men li melanje mwens byen epi li delivre yon fonn mwens inifòm. Yon chanèl mesure ki pa fon melanje pi byen epi li bay yon tanperati ki pi konsistan, nan pwodiksyon pi ba pou chak vire.
Lajè vòl ak ang helix afekte efikasite transmèt ak sizayman materyèl la wè nan tè vòl la. Sa yo se detay konsepsyon ou presize lè w dekri pwosesis ou a nan yon designer vis, pa nimewo ou ta dwe chwazi nan yon tab.
Dyamèt vis ak relasyon gwosè piki
Dyamèt vis mete kapasite piki machin nan. Yon pi gwo vis deplase plis volim pou chak milimèt nan vwayaj pi devan, kidonk li delivre yon piki pi gwo.
Règ la pratik se yon bann konfò, pa yon limit difisil. Kouri yon piki ki sèvi ak yon ti fraksyon nan kapasite barik la ak materyèl la chita nan barik la twò lontan, monte bisiklèt nan chalè ak degradasyon. Kouri nan kapasite prèske plen epi ou pèdi kousen ki nesesè pou anbalaj konsistan.
Pifò molders vize yon piki yon kote nan mitan ranje ka itilize barik la. Si pati ou chita deyò gwoup sa a, ranje ki kòrèk la se yon dyamèt vis diferan, pa yon anviwònman machin ki pi difisil.
Isit la se tablo dimansyon pibliye nou an, ki montre kijan kapasite piki swiv gwosè vis ak barik atravè seri nou bati a. Sèvi ak li pou lokalize machin ou an, oswa pou tcheke dyamèt yon founisè ap site ou.
| piki (g) | Vis Ø × longè (mm) | Barik Ø × longè (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
De bagay yo li soti nan li. Kapasite piki monte ak dyamèt, jan fizik la mande. Ak barik la deyò dyamèt ap grandi ak li, ki se poukisa yon vis pi gwo pa janm yon ajou gratis: li se yon klas diferan gwosè machin.
Kalite vis bòdi piki: Kiyès ou bezwen?
Senk fanmi vis kouvri prèske chak aplikasyon piki. Bon an depann sou résine ou ak sa pati ou mande.
| Kalite vis | Ki sa li fè | Pi bon pou | feblès |
|---|---|---|---|
| Objektif jeneral (GP) | Single vòl, twa zòn estanda | PE, PP, PS, ABS, pifò rezin komodite | Konpwomi jeyometri; lite ak rezin mande |
| Baryè | Dezyèm vòl separe kabann solid ak pisin fonn | Pi bon k ap fonn, pi wo pwodiksyon, pati ki pa fonn-sansib | Pri plis; twòp sou rezin fasil |
| Melanje / konpoze | Ajoute seksyon melanje Maddock oswa PIN | Masterbatch koulè, konpoze plen, pati ki sansib pou tras | Chea siplemantè; mal pou rezin chalè-sansib |
| Ayere (de etap) | Zòn dekonpresyon plis pò vantilasyon retire volatiles | Rezin igroskopik kote seche pa pratik | Konplèks; vantilasyon ka bave si dezakò |
| PVC-espesifik | Konpresyon ki ba, sifas poli, pa gen okenn tach mouri | PVC rijid ak fleksib | Objektif-bati; pa yon vis jeneral |
Objektif jeneral (GP) Vis: pi komen, pi bon pou?
Vis GP a se yon konpwomi, ak yon bon. Li kouri PE, PP, PS, ak ABS akseptab, ki kouvri pifò bòdi komodite. Bòs mason machin yo voye li kòm estanda paske li se default ki pi an sekirite lè yo pa konnen ki sa ou pral kouri.
Konpwomi a koute ou lè résine a vin mande. Yon vis GP sou nilon vè plen mete vit. Yon vis GP sou PVC rijid degrade materyèl la. Yon vis GP pouse pou pwodiksyon maksimòm sou yon pati mens-miray delivre unmelts. Lè nenpòt nan sa yo dekri pwosesis ou a, yon vis ki fèt pou l peye pou tèt li nan bouyon pou kont li.
Vis baryè: pi bon separasyon fonn ak omojèn
Yon vis baryè ajoute yon dezyèm vòl nan zòn k ap fonn lan. Vòl sa a fizikman separe granules solid ki rete yo soti nan fonn ki deja fòme a, epi li kenbe solid yo bourade sou miray la barik cho kote yo kontinye fonn.
San yo pa yon baryè, patikil solid kache andedan pisin lan fonn, izole nan miray la, epi yo ka siviv nan bouch la kòm unmelts. Avèk yon sèl, k ap fonn fini pi konplètman ak plis toujou.
Peman an se pi bon inifòmite fonn nan menm pwodiksyon an oswa pi wo, ki montre kòm mwens unmelts, pi sere kontwòl piki, ak yon fenèt pwosesis pi laj. Molders ki kouri anbalaj mens-miray, pati optik, oswa nenpòt bagay ki pa fonn-sansib ta dwe mande pou youn pa non.
Melanje / Konpoze vis: Pou materyèl Masterbatch ranpli ak koulè
Melanje vis ajoute yon seksyon melanje dedye, anjeneral tou pre pwent an. Maddock (kannel) seksyon fòs fonn nan twou vid ki genyen etwat, kraze patikil ki pa fonn pa taye. Pin mixers fann ak rekonbine koule a, distribye koulè ak filler.
Sèvi ak yon sèl lè streaking koulè se yon pwoblèm kalite, lè dispèsyon masterbatch pwoblèm, oswa lè distribisyon filler kondwi pèfòmans pati. Se konpwomi an te ajoute taye, sa ki fè melanje seksyon move chwa pou rezin chalè sansib ki deja fèmen nan limit degradasyon yo.
Ayere / Degazing vis: Pou rezin igroskopik
Yon vis ayere kouri de etap. Premye etap la fonn, Lè sa a, kanal la apwofondi sibitman, jete presyon fonn nan tou pre zewo nan yon pò vantilasyon koupe nan barik la. Imidite ak volatiles chape la, souvan anba vakyòm. Dezyèm etap la Lè sa a, repressurizes fonn nan pou piki.
Sa a ap travay pou rezin igroskopik kote siye se Inposibl oswa enfidèl. Li tou pote risk: si de etap yo depamande, fonn pouse soti nan pò vantilasyon an olye pou yo gaz. Yon vis ayere ak yon barik ayere dwe fèt ansanm, se poutèt sa yo espesifye kòm yon seri epi yo pa modènize dekontrakte.
PVC-Espesifik Screw Design: Poukisa Standard Vis Echwe ak PVC
PVC rijid pini yon vis estanda nan de fason nan yon fwa. Li degrade anba taye, lage klori idwojèn, ki Lè sa a, korode asye a li chita kont. Domaj kòmanse anvan operatè a wè yon defo.
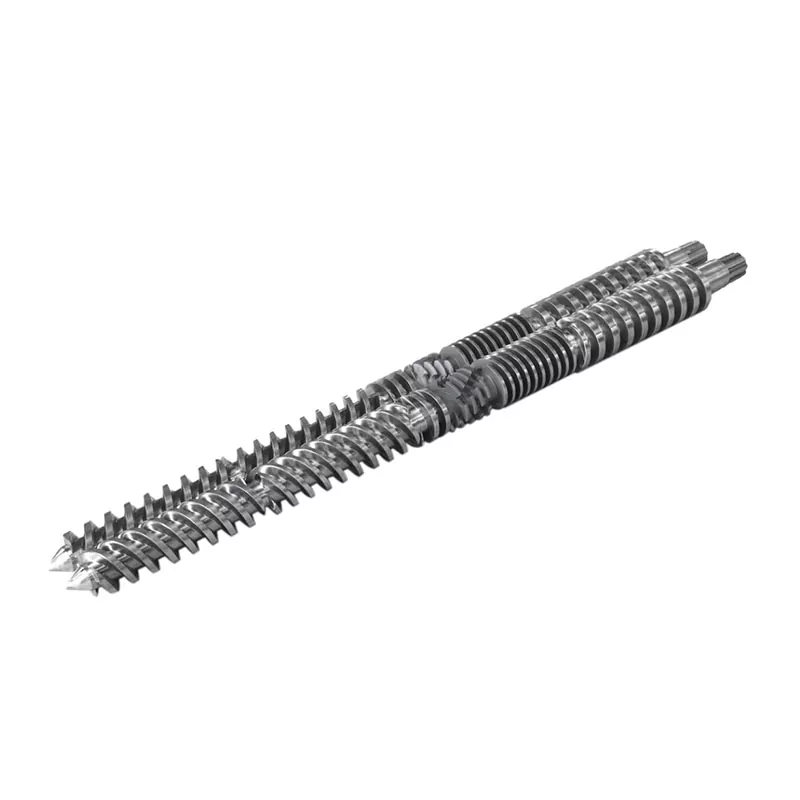
Yon vis PVC reponn tou de menas. Konpresyon ki ba kenbe taye lenn. Sifas poli ak yon jeyometri san tach mouri anpeche materyèl stagnation ak kwit manje. Seri a prèske toujou bezwen rezistans korozyon nan tretman sifas la, pa sèlman rezistans mete. NouPVC vis barik gidkouvri chimi a, ak nou ankonik jimo barik vissèvi PVC sou bò extrusion.
Ki jan yo chwazi barik la vis dwa pou résine ou a
Seleksyon résine kondwi tout lòt desizyon sou paj la: jeyometri, asye, ak sifas. Li tablo a, answit li nòt ki anba li yo, paske nòt yo pote avètisman yo.
| Rezin | Tipik L/D | Rapò konpresyon tipik | Kalite vis | Nòt espesyal |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2.5:1 - 3.5:1 | GP oswa baryè | Padone. Bezwen taye pozitif pou fonn pwòp |
| PS / HIPS | 20:1 – 22:1 | 1.8:1 – 2.5:1 | GP | Viskozite ki ba, fonn fasil. Melanje dou sou HIPS |
| ABS | 20:1 – 24:1 | 2.0:1 - 2.5:1 | GP oswa baryè | Amorphe. Gade chalè taye, tach montre fasil |
| PC ak plastik jeni | 22:1 – 25:1 | 2.0:1 - 2.5:1 | Baryè oswa GP, taye ki ba | Segondè tanperati fonn, fenèt etwat. Pi long L/D, konpresyon dou |
| PVC rijid | 18:1 – 20:1 | 1.6:1 – 2.5:1 | PVC-espesifik | Rezistans korozyon se pa opsyonèl. Tan rezidans kout |
| PVC fleksib | 18:1 – 20:1 | 2.0:1 - 2.8:1 | PVC-espesifik | Plis padonnen pase rijid, toujou korozivite |
| PET (preform) | 20:1 – 24:1 | Ba, mesure egzak | Objektif-bati PET | Seche li oswa degrade li. Low taye, rezidans minim, sifas poli |
| POM (acetal) | 20:1 – 22:1 | 2.5:1 - 3.5:1 | GP, taye ki ba | Degrade sevè si chofe. Kontwòl tanperati egzak |
| Glass-plen / abrazif | Pou chak baz résine | Pou chak baz résine | Kalite baz + sifas difisil | Jeyometri swiv résine baz la. Lasifasse sa ki chanje: ale bimetalik |
Ki jan yo sèvi ak tab sa a:sa yo se seri tipik pibliye ak pwen depa, pa espesifikasyon. Machin ou, klas ou, pati ou, ak pwodiksyon ou chanje nimewo yo. Yon designer vis konfime jeyometri final la kont pwosesis reyèl ou a. Pa janm bay lòd nan yon tab jenerik san konvèsasyon sa a.
PP ak PE: Semi-cristalline, Modere Chea
Polyolefins se ka ki fasil. Yo tolere taye, fonn sou yon fenèt laj, epi padone yon vis GP. Modere a pi wo konpresyon travay byen, paske rezin sa yo ki ba-viskozite bezwen taye pozitif pou fonn pwòp olye ke glise nan mwatye fonn.
Pouse pwodiksyon difisil sou mi mens, ak yon vis baryè touche pri li yo lè li bay yon fonn pi konplè nan menm vitès la.
ABS ak PS: Amorphe, Gade Chalè Chea a
Rezin amorphe adousi sou yon seri olye ke fonn nan yon pwen byen file. PS kouri nan konpresyon ki ba paske li fonn tèlman fasil. ABS bezwen plis swen: li montre tach ak splay lè li degrade, ak chalè taye se nòmalman rezon an.
Si pati ABS yo ap trase epi pwen de konfigirasyon ou yo sanble kòrèk, sispèk taye anvan ou sispèk seche rad la. Yon rapò konpresyon agresif sou yon résine amorphe chalè-sansib fabrike pwòp domaj li yo.
PC ak plastik Jeni: Tanperati segondè, pi long L/D
PC, nilon, PBT, ak fanmi yo fonn segondè epi degrade fèmen pi wo a. Yo bezwen fonn bon jan, ki diskite pou yon pi long L / D, men yo tou pini tan rezidans, ki diskite kont kenbe fonn nan yon barik gwo.
Rezolisyon an se pi long L / D ak konpresyon dou ak yon piki gwosè kòrèkteman. Jwenn gwosè piki a mal sou PC ak sik materyèl nan chalè jiskaske li jòn, kèlkeswa jan vis la bon.
PVC Rijid ak fleksib: Rezistans korozyon kritik
Tout bagay pi wo a sou PVC aplike nan seleksyon an. PVC rijid chita nan fen ki ba tou de L / D ak konpresyon, paske tan ak taye yo tou de lènmi. Tretman sifas la dwe reziste korozyon, pa sèlman fwotman, e sa chanje chwa alyaj la andedan yon barik bimetalik.
PET ak POM: Low Shear, Precise Tanperati Kontwòl
PET se igroskopik. Dlo nan fonn nan idrolize chenn polymère yo, gout viskozite intrinsèques, epi kite preforms frajil ak brouyar pandan machin nan sanble li ap mache byen. Seche résine a byen, kouri ba taye, kenbe rezidans kout, epi presize sifas poli pou depo pa fòme.
POM tolere konpresyon òdinè men degrade sevè lè sichofe, ak pwodwi degradasyon li yo danjere. Kontwòl tanperati ak disiplin tan rezidans gen plis enpòtans pase jeyometri entelijan.
Glass-plen ak materyèl abrazif: liy lan 30%.
Isit la se règ ki pi klè sou paj la, epi li se yon nimewo, pa yon santiman.Fib vè jiska 30%: yon seri nitride 38CrMoAlA okipe li.Nou konstwi ak evalye vis piki nitrure nou yo pou egzakteman sa, trempe ak tanperaman, Lè sa a, gaz nitrure nan yon ka 0.5-0.8 mm nan 950-1050 HV.
Pi wo pase 30% vè, oswa ak filler mineral ak rezistan flanm dife sou tèt, sifas la gen chanje.Ka a nitrure se yon kouch difizyon, ak filler abrazif koupe nan li byen lwen pi bonè pase asye ki anba a merite.
Sa se lè yonbarik vis bimetaliksispann se yon amelyorasyon epi li vin espesifikasyon ki kòrèk la: alyaj difisil flite tout sèk la alantou zòn mete twou a, pran dite anndan an a 62 HRC. Jeyometri a toujou swiv résine baz la. Se sèlman sifas la chanje. Nougid bimetalik vs nitruretravay atravè lojik pri a.
Kalite barik, materyèl, ak tretman sifas yo
Barik la pa echwe dramatikman. Li ouvè, tou dousman, epi li pran pwodiksyon ou avèk li. Materyèl ak sifas deside konbyen tan sa pran.
Estanda Nitrided Steel barik: Aplikasyon ak limit
Nitruration difize nitwojèn nan sifas asye a, fòme yon ka difisil. Nou gaz-nitrure vis piki 38CrMoAlA nou yo nan 500-560 °C, pwodui yon kouch nitrure 0.5-0.8 mm epè nan 950-1050 HV. Sa ogmante rezistans mete pa 30-40% sou asye a ki pa trete.
Se asye baz la trempe ak tanperaman an premye, ki leve rezistans taye mete pa 50% poukont li. Ansanm, de etap sa yo bay yon lavi sèvis apeprè 10,000-20,000 èdtan sou rezin ki pa korozivite tankou PE ak PP.
Limit li se pwofondè ka a. Yon fwa fwotman koupe nan kouch nitrure a, nwayo ki pi dousman anba a mete vit. Nou evalye vis piki nitrure nou yo pou konpoze vè-fib ranfòse jiska 30% (PA plis fib vè, pou egzanp). Pi wo pase sa a, oswa sou résine korozivite, ka a nitrure outmatched ak sifas la gen chanje.
Bimetalik Barik: Konstriksyon, Pri, ak Lè Li Peye Off
Yon barik bimetalik kenbe yon kò alyaj-asye ak fusion yon alyaj mete separe nan twou a. Sou barik nou yo, nou flite alyaj difisil alantou tout sèk la nan zòn mete twou a, ki pote dite anndan an a 62 HRC.
Sa se yon diferan kalite pwoteksyon kont nitruration. Yon ka nitrure se yon kouch difizyon mezire an fraksyon nan yon milimèt. Yon twou alyaj flite oswa fusion se yon kouch metal diferan, ak filler abrazif dwe pase nan tout li.
Se alyaj la chwazi pou menas la. Sifas ki gen anpil carbure ak tengstèn-carbure reziste fwotman nan vè ak file mineral. Nikèl-pote alyaj reziste korozyon soti nan PVC ak konpoze ignifuge flanm dife. Chwazi alyaj la mal epi ou te peye pou yon barik bimetalik ki rezoud pwoblèm nan mal.
Li peye chak fwa manje ou abrazif oswa korozivite. Aritmetik la se senp: si yon seri bimetalik dire plizyè fwa osi lontan ke yon nitrure sou materyèl ou a, pri acha ki pi wo divize desann nan yon pri ki pi ba pou chak ane, anvan ou konte bouyon an ak tan ou evite.
Segman vs Monolitik barik: Fleksibilite vs Precision
Yon barik monolitik (yon sèl pyès) usinage soti nan yon sèl kò. Li kenbe dwat ak konsantrisite pi byen, epi li se nòmal pou bòdi piki, kote presizyon kondwi konsistans piki.
Segman barik boulon ansanm soti nan seksyon, ki pèmèt yon seksyon chire yo dwe ranplase san yo pa degoute barik la antye, epi li pèmèt pò vantilasyon yo dwe pozisyone fleksib. Komès la se aliyman: chak jwenti se yon opòtinite pou move aliyman, ak machin piki yo mwens padonnen sa pase extruders konpoze.
Base Steel ak opsyon sifas ki chita sou li
38CrMoAlAse asye baz nou machin vis piki nou yo soti nan, epi li se default endistri a pou yon rezon. Chimi chromium-molybdène-aliminyòm li yo fèt pou nitrure: aliminyòm nan fòme nitrur difisil, ki estab nan ka a pandan debaz la rete difisil.
Asye baz la pote chay mekanik la. Sifas la sou tèt li pran mete nan, e ke se kote chwa reyèl la manti. Kòm yonmanifakti barik visnou bay tout ranje sifas la, epi chak reponn yon menas diferan:
- Nitruration— 0.5-0.8 mm kouch nan 950-1050 HV. Netwaye rezin, fib vè jiska 30%.
- Sifas bimetalik— alyaj difisil fusion alantou zòn mete twou a, twou a 62 HRC. Devwa abrazif ak korozivite.
- Tungstène carbure flite- pou ka abrasion ki pi difisil yo.
- Chrome plating- yon sifas ki lis, ki fasil pou lage. Ede ak chanjman koulè ak kole, pa ak fwotman lou.
- Nerjaveèi asye- lè rezistans korozyon oswa pite materyèl mennen kondisyon an olye ke mete.
Gid materyèl barik vis nou an konpare asye baz yo an plen.
Sifas Tretman Konpare
| Materyèl / tretman | Dite | Mete rezistans | Rezistans korozyon | Pi bon pou |
|---|---|---|---|---|
| 38CrMoAlA, nitrure | 950–1050 HV, 0.5–0.8 mm kouch | Bon | Modere | PE, PP, PS, ABS; fib vè jiska 30%. Defo ekonomik la |
| Sifas bimetalik | Alize a 62 HRC | Ekselan | Bon | Glass-plen pi wo pase 30%, mineral-plen, regrind, abrazif devwa |
| Tungstène carbure flite | Trè wo | Ekselan | Bon | Ka abrasion ki pi difisil yo |
| Sifas alyaj nikèl-baz | Chwazi pou chak fòmilasyon | Bon | Ekselan | PVC, fluoropolymers, ignifuge flanm dife |
| Hard chrome plating | Difisil, trè mens | Modere | Bon | Lis lage, pi fasil chanjman koulè, anti-baton |
| Nerjaveèi asye | Pou chak klas | Modere | Ekselan | Kowozyon oswa aplikasyon pou pite-dirije |
Espesifye sifas la pou manje ki pi sal liy lan pral aktyèlman kouri, pa pi pwòp la. Espesifye pou ka pwòp la se fason ki pi komen yon seri nouvo mouri bonè.
Antretyen: Ki jan yo jwenn chak èdtan seri a ka bay
Antretyen pa ranvèse mete. Li sispann ou nan ajoute mete evite sou tèt kalite a inevitab, epi li ba ou done yo pou planifye ranplasman an olye pou yo reyaji a li.
Lis verifikasyon enspeksyon woutin
| Frekans | Kisa pou tcheke | Poukisa |
|---|---|---|
| Chak chanjman | Fonn tanperati vs nòmal, tan rekiperasyon, konsistans kousen, chaj motè | Sa yo flote anvan domaj parèt |
| Chak materyèl oswa koulè chanje | Purge konplètman; enspekte purge pou tach nwa oswa materyèl degrade | Tach vle di tach ki mouri oswa degradasyon yon kote |
| Chak mwa | Verifye thermocouples ak bann aparèy chofaj; tcheke refwadisman manje-gòj | Yon Capteur drifted kwit materyèl pou mwa inapèsi |
| Chak fwa vis la soti | Mezire OD vòl ak ID twou barik nan pozisyon ki make; enspekte bag chèk la | Vis la deja soti. Dis minit nan mezire se done gratis |
| Omwen chak ane (devwa abrazif oswa korozif) | Rale planifye: mezi plen mete, tcheke aliyman, konekte lekti yo | Ranpli, PVC, ak regrind devwa mete ansanm byen lwen pi vit pase pwòp résine |
Pwosedi pou netwaye apwopriye lè w ap chanje rezin oswa koulè
Purge anvan chak arè ak chak chanjman, san eksepsyon pou jou okipe. Materyèl kite refwadi andedan barik la degrade, kwit sou sifas, epi retounen pita kòm tach nwa nan pati yon kliyan.
Sèvi ak yon konpoze purge komèsyal pou chanjman koulè, pou fèmen, epi anvan ou chanje nan yon polymère chalè-sansib. Vyèj PE oswa PP okipe tranzisyon woutin ant materyèl konpatib. Rezin segondè-tanperati tankou PC ak PMMA kenbe pi rèd epi yo bezwen piraj pi agresif.
Purge anvan fèmen, pa sèlman anvan ou kòmanse. Sa ou kite nan yon barik refwadisman vin pwoblèm ou goumen nan pwochen demaraj la.
Ki jan yo mezire clearance vis-a-barik
Sa a se mezi a ki vire opinyon an reyalite, ak pifò boutik sote li.
- Rale epi netwaye vis la.Cho, ak zouti kwiv oswa kwiv. Pa janm asye grate, ki koupe sifas trete vis la depann sou.
- Make pozisyon mezi yosou longè travay la: manje, tranzisyon, ak mesure nan minimòm.
- Mezire OD vòlak yon mikromèt deyò nan chak pozisyon, pran lekti nan plizyè pwen alantou sikonferans la trape mete inegal.
- Mezire ID twou barikak yon kalib twou nan pozisyon matche ak pwofondè.
- Kalkile clearance radial:soustraksyon OD vòl nan ID twou epi divize pa de.
- Konpare ak desen an batiepi konekte chak lekti ak dat ak lè yo kouri.
Entèprete rezilta a kont clearance orijinal la, pa kont yon nimewo inivèsèl. Yon règ boutik itil: lè clearance te ogmante a apeprè de fwa valè a bati, oswa lè pwodiksyon te tonbe notables nan menm vitès la vis, kòmanse planifye ranplasman an. Gid mezi etap pa etap nou an kouvri metòd la an detay.
Netwayaj Orè ak purge Kalite konpoze
Matche konpoze an ak travay la. Mekanik (abrazif-gratis) purge fwote ak gwo viskozite. Purges chimik atake materyèl degrade ak kabòn. Purges kimen yo elaji pou rive nan kote ki mouri ke koule laminè manke.
Entèval fon-pwòp depann de résine a. Polymers segondè-tanperati bati kabòn pi vit epi yo bezwen pi souvan pirje gwo twou san fon. Kèlkeswa sa ou kouri, kenbe entèval la sou yon orè olye ke ap tann pou tach nwa yo pwograme li pou ou.
Lè pou repare vs lè pou ranplase
Konpare pri pou chak ane nan sèvis, pa de pri yo. Yon rekonstriksyon ki koute mwatye, men li retounen yon tyè nan ane yo se opsyon ki chè nan degize.
Reparasyon apiye dwatlè mete se dimansyon ak modere, metal debaz la se son, sa a se premye rebati a, ak jeyometri a toujou kostim résine ou.
Ranplasman apiye dwatlè korozyon te twou fon, lè vis la te deja rebati anvan, lè materyèl ou chanje ak jeyometri fin vye granmoun lan pa anfòm ankò, oswa lè seri a se yon gwosè komen ki gen pri ranplasman chita fèmen nan quote reparasyon an.
Gid reparasyon vs ranplasman nou an mete tout tab desizyon an.
Bon depo ak manyen barik vis rezèv
Yon seri rezèv se itil sèlman si li dwat epi pwòp lè ou bezwen li. Sere vis orizontal ak sipò sou longè a, pa janm apiye sou pwent la. Manto yo kont rouye, kenbe yo kouvri, epi kenbe fèy espesifikasyon an ak figi dite mezire ak pati a.
Estrateji wotasyon rezèv-mete avo plis pase nenpòt frè akselere, e prèske pa gen okenn founisè ki pral di w sa a. Achte ranplasman an anvan seri aktyèl la echwe. Kouri nouvo seri a, voye ansyen an pou rekonstwi pandan pwodiksyon an ap kontinye, epi kenbe seri rebati a sou etajè a kòm rezèv la.
Koulye a, ou posede yon wotasyon ak zewo tan san planifikasyon, epi chak ranplasman nan lavni rive sou orè ou olye pou yo a 2 a.m. nan yon Samdi. Estrateji a koute yon seri kapital travay epi li ranbouse li premye fwa yon pann pa rive.
Èske se pwosesis la oswa machin nan? Yon Pòtay Desizyon
Isit la se seksyon pa gen okenn konkiran ekri, epi li pral ekonomize ou plis tan pase rès la nan gid sa a konbine.
Lè yon defo bòdi parèt, pifò ekip yo rive jwenn paramèt machin yo. Tanperati, presyon do, vitès piki, kenbe tan. Pafwa se sa ki dwat. Men, lè inite plastifikasyon an mete, pa gen okenn anviwònman refè pwosesis la, ak semèn disparèt nan yon rechèch ki pa janm ka reyisi.
Kouri pòtay sa a anvan ou manyen yon lòt pwen.
1. Èske gen anyen ki chanje?Nouvo anpil résine, nouvo koloran, nouvo rapò regrind, nouvo mwazi, yon anviwònman yon moun ajiste? Si wi, kouri dèyè chanjman an. Sa a se yon pwoblèm pwosesis jiskaske pwouve otreman.
2. Èske domaj la parèt toudenkou, oswa trennen sou plizyè semèn?Pwen toudenkou nan yon chanjman oswa yon eleman kase. Pwen gradyèl nan mete. Mete pa rive lannwit lan.
3. Èske kousen an konsistan piki a tire?Yon kousen enkonsistan se bag chèk la ap pale. Enspekte li anvan nenpòt lòt bagay.
4. Èske pwodiksyon tonbe nan menm vitès vis la, oswa gen tan rekiperasyon lonje?Tou de pwen nan clearance, sa vle di vis oswa mete barik. Anviwònman yo pa ka retabli clearance pèdi.
5. Èske tanperati fonn ap monte nan pwen yo ki pa chanje?Vis la ap pwodwi chalè siplemantè taye, anjeneral paske li ap travay pi rèd kont yon clearance chire.
6. Èske tach nwa retounen apre chak netwayaj?Materyèl se lojman nan yon kote ki mouri. Sou yon seri ki pi gran, kote ki mouri a souvan mete clearance ebèje fonn degrade.
Twa oswa plis repons "wi" sou kesyon 3 jiska 6 vle di machin nan ap di w inite plastifikasyon an mete. Sispann akor. Rale vis la epi mezire li.
Mezi a pran yon èdtan. Chasing yon defo mekanik nan anviwònman yo pran semèn, epi li pa janm konvèje, paske repons lan pa janm te nan kontwolè a.
Gid Depanaj ak Tablo Koz Rasin
Chak defo anba a ka soti nan pwosesis oswa nan mete mekanik. Tablo a bay non yovis ak barikkòz rasin, paske se mwatye tout lòt moun kite deyò.
| Pwoblèm | Sentòm | Kòz rasin vis / barik | Aksyon korektif |
|---|---|---|---|
| Tach nwa / mak boule | Tach nwa oswa tach nan pati a; vin pi mal apre yon kanpe | Materyèl degrade pase nwit lan nan clearance chire oswa yon kote ki mouri; fè nòt raz; domaje sifas vis | Deep purge. Si tach retounen, rale epi enspekte. Tcheke pou nòt ak clearance chire. Ranplase si seri a gen materyèl |
| Gwosè piki enkonsistan / kout kout | Piki pwa derive; kousen varye piki a piki | Tcheke bag la pa sele(ki pi komen); vòl chire kite fonn koule bak; barik twou oversize | Enspekte bag chèk la an premye. Lè sa a, mezire clearance. Anviwònman pa pral ranje yon tiyo ki pa retounen |
| Fonn tanperati spiking | Tanperati fonn aktyèl pi wo pase setpoints; dekolorasyon materyèl | Twòp taye nan move rapò konpresyon; chire clearance fè vis la travay pi rèd; tèrmokapteur derive | Verifye thermocouples. Tcheke vitès vis ak presyon tounen. Si jeyometri a mal pou résine a, vis la se ranje a |
| Rekiperasyon dousman / plastifikasyon long | Tan rekiperasyon an detire; tan sik ap grandi | Chire clearance diminye efikasite ponpe; pwoblèm seksyon manje; mal jeyometri pou résine a | Tcheke refwadisman manje-gòj ak manje granules an premye. Lè sa a, mezire clearance kont desen an |
| Ogmantasyon chaj motè / presyon tounen | Anp motè k ap monte nan pwodiksyon konstan; alam koupl | Vis trennen nan twou a (mal aliyman, pliye vis); taye twòp; degrade materyèl bilding rezistans | Tcheke aliyman ak vis dwat. Yon vis pliye mete yon bò nan twou a epi li pral detwi yon nouvo barik tou |
| Degradasyon materyèl / dekolorasyon | Jòn, splay, frajil, sant | Tan rezidans twò lontan (piki twò piti pou barik la); taye twò agresif; tach ki mouri kenbe materyèl | Tcheke rapò gwosè piki ak kapasite barik. Diminye taye. Sou rezin chalè-sansib, yon vis pi ba-konpresyon ka sèlman ranje reyèl la |
| Unmelts / patikil solid an pati | Tach difisil; domaj ki sanble ak lantiy; tach fèb | Kapasite fonn ensifizan: L/D twò kout, konpresyon mal, pwodiksyon pouse pase sa vis la ka fonn, oswa clearance chire. | Diminye pwodiksyon oswa ajou nan yon vis baryè. Si mete nan mete, pa gen okenn anviwònman refè fizyon an |
| Koulè trase / pòv dispèsyon | Koulè inegal; masterbatch pa gaye | Pa gen seksyon melanje; chire vis melanje mal; mal vis pou yon konpoze ki ranpli oswa ki gen koulè | Espesifye yon seksyon melanje (Maddock oswa PIN). Konfime vis la pa tou senpleman chire an premye |
Tach nwa oswa mak boule
Polymère degrade se lojman yon kote ak kraze ki lach an moso. Kachèt yo klasik yo mete clearance, yon twou nòt, yon bag chèk domaje, ak nenpòt kote ki mouri kote koule stagnation.
Deep purge premye. Si tach yo tounen apre yon purge bon jan, materyèl la pa senpleman rezidi. Li se ke yo te fabrike kontinyèlman pa yon plas nan machin ou, epi ou bezwen rale vis la epi jwenn li.
Gwosè piki enkonsistan oswa kout kout
Tcheke bag la anvan ou manyen yon anviwònman. Lè tiyo ki pa retounen an sispann sele, fonn chape bak pandan piki, ak piki machin nan te panse li mezire se pa piki mwazi an resevwa.
Kado a se kousen an. Yon pwosesis ki konsistan kenbe yon kousen fiks. Lè kousen moute desann piki nan piki, fonn pral yon kote li pa ta dwe.
Tanperati fonn Spiking oswa twò wo
Mezire fonn aktyèl la ak yon sond olye ke mete konfyans pwen yo. Si fonn aktyèl la kouri byen pi wo pase zòn yo, chalè siplemantè a ap soti nan taye, pa soti nan gwoup yo.
Chalè taye monte lè konpresyon twò agresif pou résine a, lè vitès vis la twò wo, lè presyon tounen twòp, epi lè yon vis chire gen pou travay pi di pou deplase menm materyèl la.
Rekiperasyon Vis Ralanti / Tan Plastifikasyon Long
Kòmanse nan Hopper la. Bridging granules, yon gòj manje sichofe, ak refwadisman manje ensifizan tout grangou vis la ak rekiperasyon detire, e pa youn nan yo se yon domaj vis.
Si manje an sante epi rekiperasyon an toujou dousman, mezire clearance la. Yon vis ki te pèdi efikasite ponpe li pou mete pran plis tan pou ranpli menm piki a, ak tan sik la reflete li.
Ogmante chaj motè oswa presyon dèyè
Ogmante ampè nan pwodiksyon konstan vle di yon bagay ap reziste. Yon vis pliye trennen nan twou a se ka danjere a: li mete yon sèl bò nan barik la, ak yon nouvo vis enstale kont ki move aliyman mete menm jan an sou menm orè a.
Tcheke dwat ak aliyman anvan ou kòmande anyen. Yon sèl-sided mete mete se anprent la.
Degradasyon materyèl oswa dekolorasyon
De kòz domine: materyèl la twò cho, oswa li te cho pou twò lontan. Dezyèm lan se youn nan moun yo manke.
Yon piki ki twò piti pou fèy barik yo fonn chita nan sik apre sik, kwit manje dousman jiskaske li jòn. Pa gen konsepsyon vis fikse yon piki undersized nan yon barik gqo. Korije dyamèt vis la, oswa deplase travay la nan yon machin ki pi piti.
Ki jan yo kòmande yon barik vis ranplasman
Pa gen okenn konkiran ki kouvri sa a, epi li se pati ki achtè aktyèlman bezwen. Kit ou bay lòd nan OEM la oswa nan yon endepandanfaktori barik vis, menm enfòmasyon an kondwi quote la.
Dimansyon ak espesifikasyon ou dwe bay
- Mak machin ak modèl.Yon foto plak non se ase pou konfime dimansyon yo aliye ak kondwi-fen.
- Dyamèt vis ak rapò L/D,soti nan yon desen oswa mezire dirèkteman.
- Rezin a, ak kontni filler.Sa a kondwi asye baz la ak tretman sifas la plis pase nenpòt lòt bagay sou lis la.
- Gwosè piki ak sik sib,konsa jeyometri a ka optimize olye ke kopye.
- Yon desen, oswa yon echantiyon chire.Swa travay. Yon pati chire ka mezire ak jeyometri konplè rekonstwi.
- Ki sa ki te mal pase dènye fwa.Voye modèl la mete ansanm ak pati a. Pèt dimansyon lis di fwotman. Pitting di korozyon. Yon sèl-sided mete di aliyman, ki yon nouvo vis pa pral ranje.
Dènye atik sa a se yon sèl achtè yo bliye, epi li se youn nan ki sispann ou achte yon kopi fidèl nan yon echèk.
OEM-Match vs Custom Design: avantaj ak dezavantaj
Yon match OEMrepwodui jeyometri orijinal la. Li se apèl la dwa lè vis orijinal la adapte pwosesis ou a epi tou senpleman mete deyò. Previzib, verifye kont desen an, pa gen okenn revalidasyon pwosesis.
Yon konsepsyon koutimchanje jeyometri a anfòm sa ou aktyèlman kouri jodi a. Li se bon apèl lè pwosesis la deplase ak vis la pa t ': ou te ajoute regrind, chanje nan yon klas ranpli, chanje objektif pwodiksyon, oswa vis orijinal la pa janm okipe résine ou byen.
Kòmande yon match OEM lè pwosesis la chanje repwodui pwoblèm nan nan nouvo asye. Kòmande yon konsepsyon koutim lè orijinal la te amann ajoute pri ak revalidasyon pou anyen. Modèl mete la di ou nan ki sitiyasyon ou ye.
Ki sa ou dwe atann lè apwovizyone soti nan Lachin
Tan plon depann de jeyometri a, tretman sifas la, epi si yon desen egziste. Mande li alekri ak quote ou a, epi mande sou kisa revèy la kòmanse: konfimasyon desen an, oswa lòd pou achte a. Yo pa menm dat, epi diferans lan se souvan yon semèn.
Twa bagay ki merite fikse anvan ou komèt:
- Lè pwodiksyon kòmanse.Reverse-enjenieri yon echantiyon chire ajoute tan anvan yo koupe yon sèl chip. Yon desen retire etap sa a.
- Ki tretman sifas la ajoute.Sifas bimetalik ak flite carbure se etap pwosesis separe ak keu pwòp yo.
- Kago lanmè, separeman.Li se pa nan tan an plon fabrikasyon, epi li se nimewo a ki sipriz achtè premye fwa.
Sitasyon pwòp nou an transparan pa konsepsyon: nou bay yon pri estime ki kouvri pwodwi a, anbake a, ak antretyen an kontinyèl, kidonk pa gen anyen yo dekouvri pita. Ou jwenn sitasyon sa a nan 12 èdtan.
Planifye alantou tan plon ak wotasyon an rezèv ki dekri pi bonè. Yon seri òdone nan yon boutèy demi lit mete sou orè ou. Yon seri òdone soti nan yon pann bato kont revèy la, pa lè, nan yon pri pèsonn pa renmen eksplike.
Kritè Akseptasyon Kalite ak Pwen Enspeksyon
Sa yo se chèk yo ki separe yon founisè reyèl soti nan yon sèl bon mache. Mande yo alekri anvan ou pase lòd la, epi verifye yo lè seri a rive:
- Dyamèt deyò nan plizyè pwen nan chak vòl
- Dyamèt twou ak silendrite
- Sifas dite kòm yonvalè mezire(HV oswa HRC), pa yon spesifikasyon katalòg
- Pwofondè ka nitrure, oswa pwofondè kouch alyaj sou yon twou bimetalik
- Konsantrisite ak dwat
- Brutalizasyon sifas (Ra)
- Baz asye klas, konfime
Dite a ak pwofondè ka a se de ki pi enpòtan, ak de pi souvan tou dousman degrade. Yon kouch nitrure nan 950-1050 HV ak 0.5-0.8 mm pwofondè se yon spesifikasyon ou ka kenbe yon founisè. "Nitrided" pou kont li se pa.
Si yon quote ateri dramatikman pi ba pase lòt yo, mande ki sa asye a se ak ki jan fon tretman an kouri. Sa se prèske toujou kote diferans lan kache, epi ou peye li tounen nan mete byen bonè.
Pwosesis konplè apwovizyone nou an chita nan gid lòd barik vis koutim.
Bezwen yon ranplasman oswa koutim piki vis barik? Voye modèl machin ou, desen, oswa echantiyon chire. Nou site nan 12 èdtan.
Jwenn yon Screw Barrel QuoteKesyon yo poze souvan
K: Konbyen tan yon barik vis bòdi piki dire?
A: Sou rezin ki pa korozivite tankou PE ak PP, vis piki nitride 38CrMoAlA nou yo kouri apeprè 10,000-20,000 èdtan. Konpoze Glass-plen, PVC, ak gwo regrind koupe sa desann, ak ki jan lwen depann sou kontni filler ak pwodiksyon an. Pa kouri revèy la ak espwa: mezire. Tcheke OD vòl ak ID twou kont desen an bati omwen yon fwa pa ane sou devwa abrazif, epi konekte tandans nan. Tandans la, pa yon figi èdtan, di ou ki lè pou kòmande pwochen seri a.
K: Ki sa ki estanda clearance ant yon vis ak barik?
A: Pa gen yon sèl figi, paske clearance balans ak dyamèt vis. Règ endistri a nan gwo pous pou yon seri nouvo se apeprè 0.001 pous nan clearance radial pou chak bò pou chak pous nan dyamèt vis, kidonk yon vis 60 mm ateri tou pre 0.06 mm pou chak bò. Desen bati ou se otorite. Kòm yon limit sèvis pratik, lè clearance mezire te grandi a apeprè de fwa valè a bati, oswa pwodiksyon te tonbe notables nan menm vitès la vis, planifye ranplasman an.
K: Èske mwen ka itilize yon sèl vis pou plizyè rezin diferan?
A: Nan yon fanmi, wi. Yon vis jeneral okipe PE, PP, PS, ak ABS akseptab, se poutèt sa machin mason bato li kòm estanda. Nan tout fanmi yo, non. Yon vis GP sou PVC rijid degrade materyèl la ak korode asye a. Yon vis GP sou nilon vè plen mete-l vit. Ak yon vis gwosè pou yon volim piki pa ka sèvi yon travay ki sèvi ak yon ti fraksyon nan barik la san yo pa kwit materyèl la. Si rezin ou yo span twou vid ki genyen sa yo, ou bezwen plis pase yon vis, oswa yon vis ki fèt pou ka ki pi difisil la.
K: Kouman mwen ka konnen si vis bòdi piki mwen an mete?
A: Machin nan di ou an premye, ak mikromèt la konfime li. Gade pou pwodiksyon tonbe nan menm vitès vis la, tan rekiperasyon etann, tanperati fonn k ap grenpe nan pwen ki pa chanje, tach nwa ki retounen apre netwaye, ak gwosè piki derive. Nenpòt nan sa yo jistifye rale vis la. Lè sa a, mezire OD vòl ak yon mikromèt ak twou ID ak yon kalib kalib, nan pozisyon matche, epi konpare clearance radial la ak desen an. Sentòm yo sijere; mezi konfime.
K: Ki sa ki se yon barik vis bimetalik ak ki lè mwen bezwen youn?
A: Yon barik bimetalik kenbe yon kò alyaj-asye ak fusion yon alyaj mete pi rèd nan twou a. Sou barik nou yo, nou flite alyaj difisil tout sèk la alantou zòn mete twou a, ki pote dite anndan an a 62 HRC. Liy la fasil pou trase:fib vè jiska 30% kouri byen sou yon seri nitride 38CrMoAlA. Pi wo pase 30% vè, ak filler mineral oswa rezistan flanm dife, oswa sou résine korozivite, ale bimetalik. Ka nitrure a se yon kouch difizyon 0.5-0.8 mm, ak filler lou koupe nan li lontan anvan asye ki anba a fini.
K: Èske konsepsyon vis afekte kalite pati nan bòdi piki?
A: Dirèkteman, ak plis pase pifò anviwònman pwosesis. Jeyometri vis detèmine ki jan konplètman fonn materyèl la, ki jan inifòm tanperati a fonn se, ki jan byen koulè ak filler dispèse, ak ki jan konsistan piki a se. Unmelts, streaks, splay, degradasyon, ak varyasyon piki tout tras tounen nan konsepsyon vis oswa mete vis omwen osi souvan ke yo tras tounen nan kontwolè a. Lè yon defo reziste chak chanjman anviwònman ou fè, jeyometri a oswa mete a se anjeneral rezon an.
K: Ki diferans ki genyen ant yon vis piki ak yon vis extrusion?
A: Yon vis ekstrizyon wotasyon kontinyèlman ak ponp fonn pi devan san yo pa kanpe. Yon vis piki fè de travay: li wotasyon pou plastifye yon piki, Lè sa a, sispann wotasyon ak kondui pi devan tankou yon plonje pou enjekte li. Aksyon resipwòk sa a se poukisa vis piki pote yon bag chèk nan pwent an, e poukisa yo kouri pi kout rapò L/D, tipikman 18:1 a 25:1, pase vis extrusion. Materyèl tou chita nan yon barik piki ant vaksen, sa ki fè tan rezidans ak piki dimensionnement kritik.
K: Èske yon manifakti barik vis ka kopye vis mwen an san yon desen?
A: Wi. Ka bato pati a chire ak jeyometri a ka mezire ak rekonstwi: dyamèt, rapò aspè, pwofondè kanal, ak dimansyon yo anfòm nan fen kondwi a. Nou kenbe vis piki a ± 0.001 mm. Yon prekosyon ki vo deklare: yon vis chire mezire pi piti pase li kite faktori a, kidonk ranplasman an ta dwe bati nan entansyon konsepsyon orijinal la olye ke nan dimansyon yo chire. Voye modèl la mete ansanm ak pati a, epi nouvo vis la vin espesifye kont echèk la olye pou yo eritye li.
Konklizyon
Twa lide pote tout gid la.
Seleksyon swiv résine a.Jeyometri (L/D, rapò konpresyon, kalite vis) matche ak jan polymère ou fonn. Tretman andigman matche ak ki jan sal manje ou a. Netwaye rezin kouri san pwoblèm mwen tap sou nitrided 38CrMoAlA. Feeds abrazif ak korozivite bezwen yon twou bimetalik, epi presize ka pwòp la se fason ki pi komen yon seri nouvo mouri bonè.
Antretyen achte ane, ak done achte planifikasyon.Purge anvan chak kanpe, netwaye ak kwiv olye ke asye, epi mezire clearance a chak fwa vis la soti. Yon boutèy demi lit vire "Èske li chire?" nan "kilè li pral travèse liy lan?", ki se diferans ki genyen ant yon chanjman te planifye ak yon are.
Fè dyagnostik machin nan anvan ou ajiste pwosesis la.Lè pwodiksyon an desann, sik detire, kousen an flannen, oswa tach retounen apre netwaye, inite plastifyan an ap pale. Anviwònman yo pa ka retabli clearance pèdi oswa sele yon bag chèk chire. Rale vis la epi mezire li.
Nanhaiya te bati vis ak barik pou plis pase ven ane epi li sèvi plis pase 500 kliyan atravè lemond. Vis piki nou yo usinage soti nan 38CrMoAlA, trempe ak tanperaman, Lè sa a, gaz-nitrured nan 500-560 °C nan yon ka 0.5-0.8 mm nan 950-1050 HV, kenbe nan yon tolerans nan ± 0.001 mm, ak rated pou 10,000.0000000000000000000000000000000000000000000000000 Kote manje a pi sevè, nou flite alyaj di tout sèk la alantou zòn usure twou a epi pran dite anndan an a 62 HRC.
Anvan ou bay lòd, enjenyè nou yo travay nan paramèt yo avèk ou: dyamèt, rapò aspè, pwofondè chanèl vis, ak chwa materyèl ant 38CrMoAlA ak yon alyaj duplex. Konsiltasyon sa a gratis, epi sitasyon ki vin apre a gen ladan pwodwi, anbake, ak pri antretyen espere, kidonk pa gen anyen ki parèt pita ki pa t sou paj la.
Apre livrezon, teknisyen nou yo sipòte enstalasyon ak komisyonin, garanti kouri nan kontra (anjeneral youn a de ane), ak nenpòt pwoblèm apre-lavant jwenn yon repons nan lespas 24 èdtan ak yon solisyon nan 48.
Voye nou modèl machin ou, résine, ak pwoblèm ou ap eseye rezoud. Ou pral gen yon spesifikasyon ak yon quote nan douz èdtan.
Di nou machin ou a, résine ou a, ak sa ki te mal pase dènye fwa. Nou pral presize seri a ki fikse li, pa youn nan ki repete li.
Kontakte Nanhaiya pou yon sitasyon