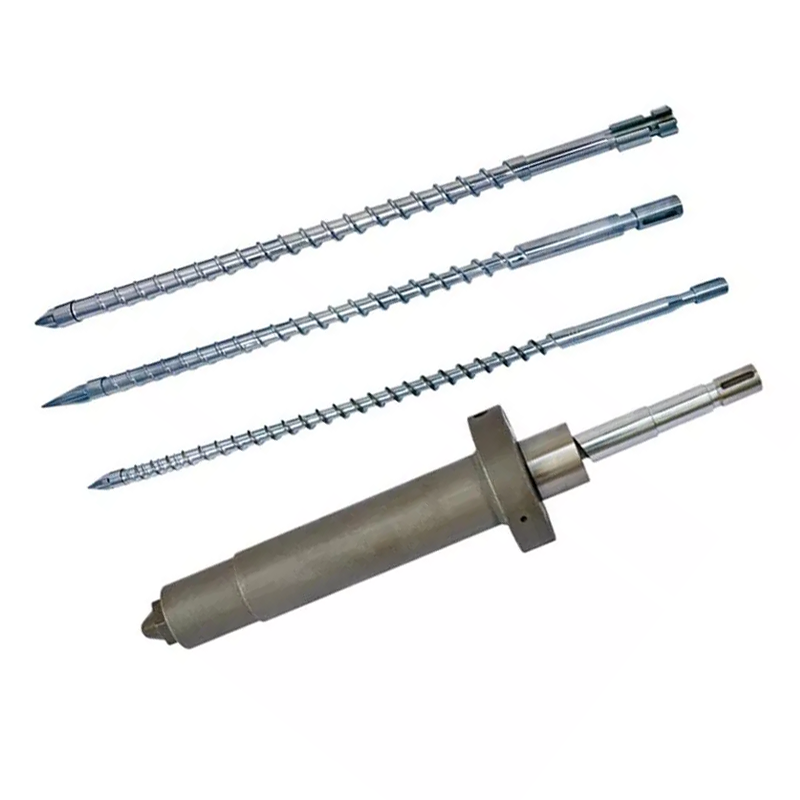
Yon tèt mouri tiyo dwe anfòm plis pase yon dyamèt nominal. Li dwe matche ak polymère, fòmilasyon, estanda tiyo, pwodiksyon, koneksyon extruder, sistèm kalibrasyon ak fason operatè ou yo chanje gwosè. Gid sa a fè sa yo antre nan yon spesifikasyon achte pou pwodiksyon tiyo PVC, PE, CPVC, PP ak PPR.


Pou achte yontiyo extrusion mouri tèt, voye founisè a senk ansanm done matche: materyèl la ak fòmilasyon; estanda tiyo, dyamèt ak ranje miray la; pwodiksyon ak vitès liy; bride extruder la ak koòdone fonn-inlet; ak aranjman an kalibratè en, vakyòm, refwadisman ak bwote-off. Yon demann ki bay sèlman "PVC tiyo, 110 mm" pa pare pou jeni.
Pwen kontra ki pi enpòtan an se kondisyon akseptasyon an. Non materyèl pwodiksyon aktyèl la, gwosè tiyo, pwodiksyon ki estab, vitès liy lan, chofaj ak konfigirasyon Capteur, varyasyon miray akseptab, dyamèt deyò, ovalite, kondisyon sifas ak tès pwodwi obligatwa yo. Tèt la mouri fòme fonn cho a, men li pa ka pou kont li garanti tiyo final la refwadi.
Premye desizyon an se pa dyamèt mouri a
Premye desizyon an se anvlòp pwodiksyon an. Yon tèt ka kouri yon gwoup gwosè ki tou pre ak mouri chanjan ak mandrin. Yon seri gwosè trè laj ka pwodwi konpwomi nan koule, tan rezidans, ajisteman, presyon tèt ak travay chanjman. Ranje ki kòrèk la depann sou materyèl la ak pousantaj, pa sèlman sou ki foure ka fizikman anfòm andedan kò a.
Nou divize chak ankèt nan twa limit. Fwontyè pwodwi a kouvri materyèl tiyo, estanda, dyamèt ak miray la. Fwontyè pwosesis la kouvri pwodiksyon, vitès, tanperati ak presyon. Fwontyè mekanik la kouvri bride, liy santral, aparèy chofaj, detèktè, leve ak pozisyon en.
| Achtè opinyon | Poukisa li chanje tèt la mouri | Prèv pou voye |
|---|---|---|
| Polymère ak fòmil konplè | Chanje viskozite, sansiblite chalè, glise, mete, risk korozyon, limit tan rezidans ak metòd netwayaj. | Fèy done klas résine, pousantaj fòmilasyon ak echantiyon |
| Estanda tiyo ak aplikasyon | Defini pwodwi fini ke liy lan dwe pwodwi ak teste | Nimewo egzak estanda, edisyon, mache ak desen entèn |
| OD, miray, SDR oswa ranje orè | Mete zòn nan koule annulaire, fanmi zouti ak pratik chanjman-pati ranje | Tablo gwosè ak pwodwi minimòm, nòmal ak maksimòm |
| Pwodiksyon nèt ak vitès liy | Chanje vitès koule, presyon, chaj chofaj, tan rezidans ak demann refwadisman en | Ki estab vann kg / h pou chak gwosè kritik |
| Extruder ak koòdone adaptè | Detèmine jeyometri inlet, modèl boulon, enskri, sele, wotè sant ak sipò | Desen kontwole plis mezire foto machin ki egziste deja |
| Kalibrasyon ak sistèm refwadisman | Afekte drawdown, final OD, ovale, distribisyon miray ak konpòtman kòmanse | Desen kalibratè, done tank vakyòm, longè refwadisman ak pozisyon bwote |
| Plan chanjman | Detèmine ki pati yo detachable, ki jan yo santre ak ki jan operatè yo okipe yo san danje | Chanje frekans, metòd netwayaj, kapasite teknik ak tan sib |
View faktori nou an:nou pa konsidere yon dyamèt tiyo nominal kòm yon spesifikasyon ase mouri-tèt. Si yon achtè ban nou sèlman non résine ak OD, nou mande pou seri miray ranpa a, fòmil, pwodiksyon, extruder entèfas ak dimensionnement metòd devan fixation D' flux. Yon sitasyon rapid ki baze sou entrées ki manke anjeneral deplase kesyon yo san repons nan komisyonin.



Kòmanse ak estanda tiyo a fini
Yon tèt mouri se pwodiksyon zouti. Se pa yon sètifikasyon tiyo. Achtè a dwe idantifye estanda pwodwi egzak la ak edisyon, pandan y ap founisè a dwe tradui anvlòp tiyo a nan yon chemen koule, seri zouti ak metòd ajisteman. Konfòmite final la pwouve sou tiyo a fini pa tès ki nesesè pou mache li yo ak aplikasyon an.
Pou pwojè komen dlo-tiyo, twa referans ofisyèl itil yoISO 1452-2:2009 pou PVC-U tiyo, ISO 4427-2: 2019 pou tiyo PEepiISO 15874-2: 2013 pou tiyo PP yo itilize nan enstalasyon dlo cho ak frèt. Tcheke edisyon aktyèl la, amannman ak adopsyon nasyonal la lè kontra a prepare.
| Fanmi tiyo | Referans ofisyèl kòmanse | Enfòmasyon sou RFQ mouri-tèt la toujou bezwen |
|---|---|---|
| PVC-U tiyo presyon | ISO 1452-2 oswa ekivalan nasyonal obligatwa a | PVC sèk-melanj fòmil, seri tiyo, nominal OD, tab miray, alokasyon socketing, pwodiksyon, vitès liy ak kondisyon sifas |
| PE presyon tiyo | ISO 4427-2 oswa ekivalan nasyonal ki nesesè yo | Konpoze PE egzak, ranje SDR, ranje OD, konstriksyon solid oswa ko-extrude, aranjman bann oswa kouch, pwodiksyon ak sistèm refwadisman |
| PP oswa PPR tiyo dlo cho ak frèt | ISO 15874-2 oswa ekivalan nasyonal obligatwa | Egzak klas PP, klas dimansyon tiyo, aplikasyon sèvis, konstriksyon kouch, dyamèt ak ranje miray, pwodiksyon ak metòd kalibrasyon |
| Kondit elektrik oswa tib endistriyèl | Achtè a aplikab nasyonal, endistri oswa kliyan spesifikasyon | Fòmil materyèl, rèd oswa sib fonksyonèl, jeyometri, koulè, enprime oswa foule, plan tès ak domaj sifas akseptab |
Pa ekri "dapre estanda entènasyonal" nan RFQ la.Non dokiman an, pati, edisyon ak adopsyon lokal la. Lè sa a, tache desen tiyo fini ak plan enspeksyon ou. Menm jan gwosè nominal yo ka gen diferan ranje miray, kondisyon tès ak kondisyon idantifikasyon.
Yon lòt separasyon enpòtan. Apwobasyon dlo potab konsène pwodwi kanalizasyon fini ak materyèl ki mouye li yo. Kòmande yon tèt mouri nan Nanhaiya pa transfere yon apwobasyon dlo pou bwè nan tiyo achtè a. Apwobasyon résine, kontwòl konpoze, dosye pwodiksyon ak sètifikasyon twazyèm pati rete yon pati nan sistèm konfòmite manifakti tiyo a.
Espesifye fòmil aktyèl la, pa sèlman PVC oswa PE
Nanhaiya atiyo extrusion mouri tètyo ofri pou PVC ak aditif, PE, CPVC ak PP. Non sa yo defini fanmi materyèl. Yo pa di nou viskozite a fonn, chaje filler, sistèm estabilize, kontni resikle, fenèt pwosesis oswa tandans plak deyò.
Pou PVC, voye resèt la plen sèk-melanj pa pwa ak kondisyon an melanje. Nivo kabonat kalsyòm ak tretman patikil, balans lubrifyan, sistèm estabilize, modifye enpak, èd pwosesis, pigman ak pousantaj rivork ka tout chanje aparans miray, presyon tèt ak konpòtman depo.
Pou PE oswa PPR, voye klas egzak konpoze ak fèy done founisè aktyèl la. Mete enfòmasyon sou koule mas fonn oswa viskozite jan yo pibliye pou klas sa a, dansite, aditif, nwa kabòn oswa sistèm koulè, limit regrind epi si bann idantifikasyon oswa kouch fonksyonèl yo ko-extrude.
PVC ak CPVC
Istwa chalè ak tan rezidans merite atansyon. Chemen koule a ta dwe evite hold-up pa nesesè, ak plan chofaj la dwe sipòte demaraj kontwole ak netwayaj. Chanjman fòmil yo ta dwe divilge anvan fabrikasyon.
PE
Klas, fòs fonn, pwodiksyon ak kapasite refwadisman aji ansanm. Yon tèt PE wo-pèsistans yap ogmante jiska bezwen stab sikonferans koule ak yon sistèm dimensionnement apwopriye, pa senpleman yon pi gwo gap annulaire.
PP ak PPR
Endike résine egzak la ak pwodwi sèvis la. Tiyo dlo cho ak frèt, tib endistriyèl ak konstriksyon plizyè kouch ka mande pou diferan zouti, refwadisman ak kondisyon akseptasyon.
View faktori nou an:lè yon ekip pwodiksyon chanje filler, klas résine oswa pousantaj resikle apre yo fin apwouve zouti a, mouri a pa toudenkou vin kòrèk. D 'pwosesis la chanje. Nou anrejistre fòmilasyon referans lan sou akò teknik la pou depanaj nan lavni kòmanse nan yon kondisyon li te ye.

Ouvèti mouri a se pa gwosè tiyo final la
Yon fonn annulaire cho pa kite mouri a epi li rete jeyometrik fiks. Li ka anfle nan sòti a, desann anba rale-off, kontakte kalibratè a, retresi pandan refwadisman epi kontinye chanje pandan tanperati li egalize. Se poutèt sa yon tiyo nominal 110 mm pa otomatikman sèvi ak yon ouvèti mouri 110 mm.
Rezilta final la soti nan yon sistèm: pwodiksyon extruder, tanperati fonn ak presyon, jeyometri mouri ak mandrin, balans chalè sikonferansyèl, santre, chemen lè, kalibratè, vakyòm, refwadisman ak vitès bwote. Si yo achte pati sa yo nan men founisè diferan, achtè a ta dwe bay yon desen koòdone kontwole ak yon sèl matris responsablite akseptasyon.
| Eleman kontwòl | Ki sa li dirèkteman enfliyanse | Ki sa li pa ka pwouve pou kont li |
|---|---|---|
| Mouri ak chemen koule mandrin | Distribisyon anile fonn, pèt presyon, konpòtman rezidans ak fòm tib inisyal | Final frèt OD, miray, ovalite oswa pèfòmans presyon |
| Ajisteman santre mandrin | Premye diferans sikonferans ak koreksyon distribisyon miray la | Yon rezilta ki estab lè tanperati, koule oswa aliyman en kenbe drifting |
| Aranjman aparèy chofaj-zòn | Kontwòl tèmik alantou ak sou tèt la | Tanperati fonn aktyèl la san yon metòd mezi defini |
| Kalibratè ak tank vakyòm | Dimansyon ekstèn, refwadisman bonè ak sipò fòm | Mi inifòm lè tib fonn kap vini an enstab |
| Sistèm refwadisman | To solidifikasyon, estabilite dimansyon ak retire chalè rezidyèl | Bon jeyometri lè tanperati dlo oswa koule san kontwòl |
| Rale-off | Vitès liy, drawdown ak transpò fiks | Dimansyon kòrèk lè puller a mal aliye oswa vitès varye |
Règ dimensionnement itil:presize tiyo ki pi piti ak pi gwo, men enjenyè alantou kwen yo opere difisil. Sa yo se souvan tiyo a pi gwo nan pwodiksyon segondè, miray ranpa a mens nan gwo vitès liy, yon ti gwosè ki ba-pèsistans yap ogmante jiska tan rezidans, ak pwodwi a ak miray ranpa a pi sere oswa kondisyon sifas yo.


Nanhaiya ofri mandrin reglabl, opsyon refwadisman-chanèl ak revètman ranplase sou seri tiyo mouri-tèt li yo. Sèvi ak opsyon sa yo pou yon rezon defini. Ajisteman itil lè operatè yo gen yon metòd santre repete. Konpozan mete ranplase yo itil lè dimansyon yo, kantite rezèv ak pwosedi ranplasman yo klè.
Fèmen koòdone extruder la anvan D kòmanse
Yon tiyo mouri ka gen yon ekselan chemen koule entèn epi li toujou echwe pou enstale paske yo te sipoze inlet, enskri, modèl boulon, sele oswa wotè sant la. Pwojè ranplasman yo espesyalman vilnerab paske desen machin yo ka fin vye granmoun, modifye oswa pa disponib.
Nou prefere twa fòm prèv: desen orijinal la kontwole, mezi fre ak foto klè ak yon referans echèl. Si twa yo pa dakò, rezoud konfli a anvan yo lage desen fabrikasyon an.
- Extruder fè, modèl ak konfigirasyon vis
- Dyamèt vis ak ranje pwodiksyon rated
- Egzeyat oswa desen bride adaptè
- Anrejistre dyamèt, pwofondè ak tolerans
- Kantite boulon, fil, sèk anplasman ak oryantasyon
- Jeyometri sele-fas ak metòd gasket
- Dyamèt fonn-inlet ak longè tranzisyon
- Egzije plak brekè oswa koòdone ekran
- Gwosè pò presyon-detèktè ak kote
- Fonn-tanperati Capteur kalite ak ensèsyon
- Chofaj vòltaj, frekans, pouvwa ak konektè
- Kalite Thermocouple ak konpatibilite kontwolè
- Wotè sant mouri-tèt ak direksyon koule
- Sipò ankadreman, wou, ray oswa pwen leve
- Disponib enstalasyon ak antretyen clearance
- Distans kalibratè ak referans aliyman
Nanhaiya fabrique personnalisablebrides barikak konpozan mouri-tèt, se konsa adaptè a ka diskite ak tèt la olye pou yo kite kòm yon sipriz enstalasyon. Pou yon pwojè liy konplè, aliman koòdone nan mouri ak chwazi amachin extruder plastik, kontwòl ak ekipman en.
View faktori nou an:yon foto telefòn nan yon bride ede nou konprann layout la, men li pa defini yon sèk boulon oswa enskri anfòm. Nou itilize foto a pou nou jwenn kesyon. Nou itilize yon desen ki siyen pou koupe metal. Distenksyon sa a anpeche yon ti erè koòdone retade yon enstalasyon antye.


Chwazi konstriksyon alantou materyèl la ak devwa netwayaj
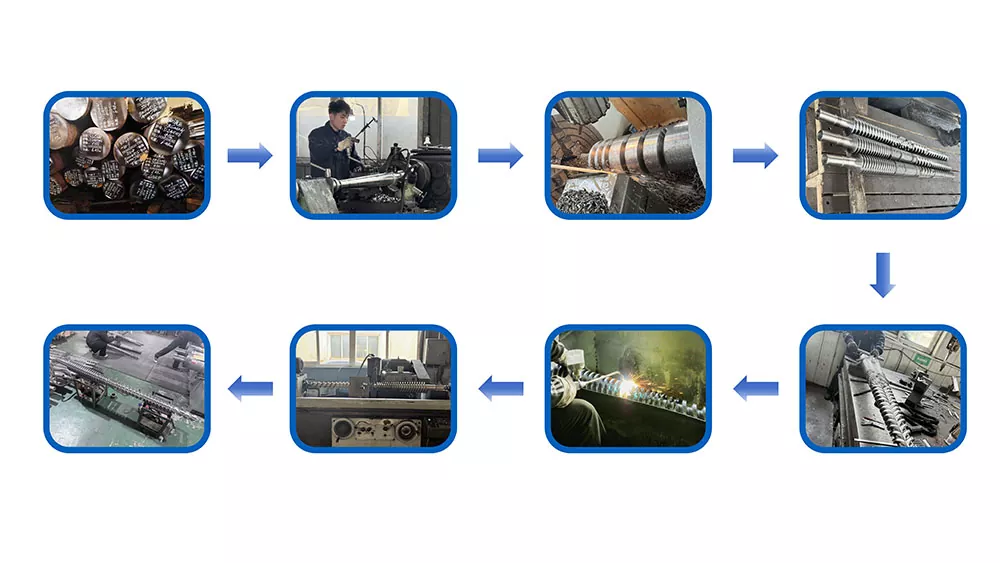
Nanhaiya dedye tiyo mouri tèt sèvi ak segondè-fòs alyaj asye ak sifas ki fè tèt di toujou epi li se pwodwi pa presizyon CNC D ak tretman chalè. Jeneral liextruder mouri tètpaj lis 38CrMoAl, nitruration ak yon sifas dite HV950 pou HV1000.
Valè sa yo se done kòmanse itil, men spesifikasyon apwouve a ta dwe toujou idantifye materyèl egzak eleman, dimansyon tretman, kritè dite fini, fini koule-sifas, enspeksyon dimansyon ak nenpòt egzijans korozyon. Yon valè dite sou yon sèl eleman pa ta dwe kopye nan chak Fastener, kouvèti aparèy chofaj oswa pati estriktirèl.
| Kondisyon sèvis | Enkyetid akizisyon | Ki sa ki defini nan sitasyon an |
|---|---|---|
| Ranpli PVC | Filler mineral abrazif, depo ak frekans netwayaj | Fòmil, nivo filler, materyèl mouye-konpozan ak tretman, sijè ki abòde ka ranplase-mete ak metòd netwayaj |
| CPVC oswa konpoze chalè-sansib | Istwa tèmik, kenbe-up ak degradasyon materyèl | Fenèt pwosesis, konsèp koule-chemen, zòn chofaj, pwen detèktè, pwosedi demaraj ak fèmen |
| Kabòn-nwa PE | Distribisyon ki estab, bon jan kalite sifas ak kouri long | Klas konpoze, seri pwodiksyon, fenèt presyon, aranjman aparèy chofaj ak aksè netwayaj |
| Kontni resikle | Kontaminasyon, varyasyon viskozite ak patikil abrazif | Sous, pousantaj maksimòm, plan filtraj, echantiyon, varyasyon espere ak limit akseptasyon |
| Chanjman koulè souvan | Kenbe-up, aksè, manyen chanjman-pati ak bouyon | Koulè sekans, netwaye materyèl, pèmèt chanjman tan, pwosedi purge ak pati detachable |
Pi rèd se pa yon estrateji materyèl konplè.Dite sifas, pwofondè ka, severite substra, konpòtman korozyon, fini ak metòd reparasyon dwe kostim eleman ak pwosesis la. Mande founisè a pou lis sa yo trete, ki jan yo verifye ak ki dosye enspeksyon ki vini ak lòd la.


Revize Nanhaiya aekipman pwodiksyon an, sètifikaepisèvis teknikpandan kalifikasyon founisè. Gid enstalasyon ak konsèy antretyen alontèm ka enkli nan dimansyon sipò yo te dakò.
Fè chanjman gwosè yon pati nan kalkil acha a
Yon pri zouti ki pi ba ka chè si chak chanjman mare yon teknik, domaje aparèy chofaj oswa mande pou repete esè ak erè santre. Mande ki jan yo retire mouri a ak mandrin, ki kote pati cho yo mete, ki Fastener yo okipe, ki jan aliyman yo retabli ak ki sele oswa ki konsome yo ranplase.
| Kesyon chanjman | Poukisa achtè a ta dwe pran swen | Pwodiksyon kontra |
|---|---|---|
| Ki gwosè ki pataje yon sèl kò? | Montre nimewo reyèl la nan tèt ak chanjman-pati ansanm | Matris konpatibilite pa tiyo OD, ranje miray ak materyèl |
| Ki sa ki dwe refwadi anvan yo retire? | Afekte D 'ak sekirite manyen | Tanperati ekri ak pwosedi manyen |
| Ki jan yo santre mouri ak mandrin? | Afekte demaraj bouyon ak koreksyon miray la | Dyagram ajisteman, pozisyon referans ak fòmasyon |
| Ki zouti ak aparèy leve ki nesesè? | Anpeche manyen enpwovize ki pa an sekirite | Lis zouti, pwa pati, pwen leve ak desen aparèy |
| Ki pati yo se rezèv woutin? | Diminye tan an apre fil, sele, aparèy chofaj oswa domaj detèktè | Dezan rekòmande lis rezèv pri pa atik |
| Ki jan yo netwaye chemen koule a? | Chanjman travay, risk sifas ak bouyon koulè-chanje | Apwouve zouti netwayaj, materyèl ak etap demonte |
Pou yon orè pwodwi melanje, kalkile pri chanjman pa èdtan, travay ak bouyon demaraj. Si yon plant chanje ant de gwosè tiyo byen lwen plizyè fwa pa semèn, de tèt konplè ka pwoteje plis tan pwodiksyon pase yon kò ki gen anpil foure. Si chanjman yo pa souvan ak seri a se kontra enfòmèl ant, yon kò pataje ka sansib.
View faktori nou an:nou mande ki moun ki pral chanje zouti a ak ki ekipman leve ki disponib. Yon konsepsyon ki travay sou yon ban asanble pwòp ka gòch bò kote yon extruder cho ak yon tank vakyòm. Aksè operatè se yon opinyon jeni, pa yon detay apre-lavant.

Sèvi ak domaj tiyo pou jwenn zòn nan pwosesis responsab
Lè yon tiyo kouri sou spesifikasyon, operatè yo souvan ajiste mouri a an premye paske boulon santre li yo vizib. Sa ka tanporèman amelyore yon sèl lekti pandan y ap kache yon pwoblèm tanperati, extruder oswa en. Ekri defo a alantou sikonferans lan ak sou longè tiyo a anvan ou fè plizyè chanjman nan yon fwa.
| Obsève defo | Chèk mouri-tèt | En chèk ak en | Achte leson |
|---|---|---|---|
| Yon bò toujou pi epè | Santralizasyon mandrin, depo koule-chemen, domaj, balans aparèy chofaj ak aliyman asanble | Extruder monte, aliyman kalibratè, distribisyon vakyòm, refwadisman ak aliyman bwote | Mande santre aksesib, zòn tanperati ak yon referans aliyman |
| Chanjman miray alantou ak sou tiyo a | Ajisteman ki lach, monte bisiklèt tèmik, presyon enstab oswa koule inegal | Manje, pwodiksyon vis, kontwòl liy-vitès, vakyòm ak estabilite dlo-tanperati | Aksepte yon fenèt opere ki estab, pa yon seri mezi kout |
| Long sifas liy | Kontaminasyon, depo, grate oswa domaje sifas mouri-lèv | Patikil ki pa fonn, filtraj, domaj kalibratè ak mak manyen | Defini zouti netwayaj, plan filtre, enspeksyon sifas ak zouti rezèv |
| Tach jòn, mawon oswa nwa | Zòn mouri, depo, twòp chalè lokal ak tan rezidans long | Manje kontamine, depo barik, mete vis ak pratik fèmen | Revize chemen fonn konplè a ak woutin netwayaj anvan ou kopye ansyen jeyometri a |
| Gwo presyon tèt | Gap annulaire restriksyon, tanperati ki ba, blokaj oswa chemen koule ki pa apwopriye | Restriksyon ekran, viskozite materyèl, demann pwodiksyon ak kondisyon Capteur | Endike pwen mezi presyon ak limit fonksyònman nan spesifikasyon la |
| Ovale tiyo | Koule sòti inegal oswa pozisyon tib inisyal | Kalibratè mete, vakyòm, balans refwadisman, sipò ak aliyman bwote | Ovalite final la fè pati tès akseptasyon liy konplè a |
| Sifas enteryè ki graj | Mandrin fini, depo, tanperati ak konpòtman koule | Materyèl imidite, dispèsyon, degradasyon ak estabilite pwodiksyon | Mete tou de kritè sifas entèn ak ekstèn nan apwobasyon echantiyon an |
Règ yon sèl chanjman:anrejistre liy debaz la, chanje yon varyab kontwole, rete tann pou materyèl la vwayaje nan liy lan, make tiyo ki afekte a epi mezire ankò. Ajisteman o aza nan tanperati, santre, vakyòm ak bwote nan menm tan an detwi prèv ki nesesè yo idantifye kòz la.
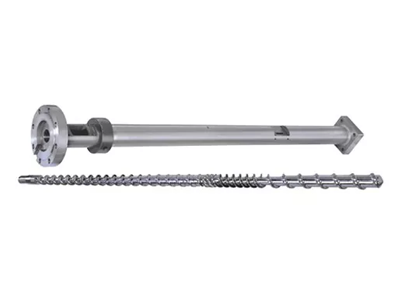
Si pwodiksyon oswa presyon fonn se enstab anvan tèt la, tou enspekte vis la ak barik. Nanhaiya pwovizyonPVC tiyo sèl vis, PVC tiyo paralèl vis barikepiPVC tiyo konik jimo-vis barik. Mouri a pa ta dwe reamenaje pou konpanse yon seksyon plastifikasyon chire oswa ki pa apwopriye.

Tiyo extrusion mouri tèt RFQ lis verifikasyon
Yon RFQ konplè pèmèt achtè a konpare dimansyon jeni olye pou yo konpare yon pri baz ki ba ak yon sitasyon enklizif. Mete atik sa yo nan yon pake revizyon kontwole.
- Idantifye pwodwi yo.Lis chak tiyo OD, ranje miray, SDR oswa orè, konstriksyon kouch, koulè ak aplikasyon. Make pwodwi nòmal la ak gwosè ki pi difisil.
- Non estanda a.Bay egzak estanda, pati, edisyon, adopsyon nasyonal ak desen entèn. Tache plan enspeksyon tiyo fini an.
- Divilge materyèl la.Bay fòmil PVC plen oswa egzak PE, PP oswa PPR klas, aditif, filler, pigman, kontni resikle ak fèy done founisè.
- Defini to.Bay pwodiksyon nèt vann ak vitès liy pou chak pwodwi kritik, plis kapasite refwadisman ki disponib ak orè nòmal fonksyone.
- Dekri extruder la.Eta sèl, paralèl jimo oswa konik jimo vis; dyamèt vis; pouvwa motè; nòmal presyon fonn ak tanperati; Layout adaptè; ak limit pwosesis aktyèl yo.
- Kontwole koòdone a.Tache bride a, enskri, sèk boulon, figi sele, inlet fonn, wotè sant, Capteur-pò ak desen sipò.
- Espesifye detay elektrik yo.Lis vòltaj ak frekans aparèy chofaj, kalite tèrmokòl, estanda konektè, konpatibilite kontwolè, longè kab ak kondisyon pou zòn danjere si sa aplikab.
- Montre liy en an.Mete dimansyon kalibratè, tank vakyòm, longè refwadisman, espre oswa aranjman imèsyon, kalite pou retire, liy santral ak distans soti nan sòti mouri.
- Chwazi dimansyon chanjman an.Lis seri pati chanjman, aparèy chofaj rezèv ak detèktè, sele, fixation, zouti manyen, etajè depo ak pwosedi chanjman gwosè vle.
- Defini dokiman yo.Mande desen asanblaj ak pati, bòdwo materyèl, dosye materyèl ak tretman chalè, enspeksyon dimansyon, lis elektrik, enstriksyon opere ak lis pyès rezèv.
- Ekri tès akseptasyon an.Nonmen résine, fòmil, gwosè tiyo, dire kouri, pwodiksyon, vitès liy, dosye pwosesis, echantiyon dimansyon ak kritè pase/echwe.
- Klarifye sipò.Dakò sou konsèy enstalasyon, responsablite komisyonin, fòmasyon operatè, asistans aleka ak fwontyè ki genyen ant tèt mouri ak pèfòmans liy konplè.
Avètisman pou ranplasman:yon mouri chire ka pa prezève dimansyon orijinal li ankò. Mezire koòdone machin nan ak yon bon tiyo kenbe, jwenn nenpòt desen orijinal epi eksplike poukisa tèt la fin vye granmoun yo te ranplase. Kopye chak dimansyon chire ka repwodui menm pwoblèm nan koule oswa aliyman.
Konfigirasyon vis la dwe matche tou devwa materyèl la. Navige Nanhaiya avis sèl, vis jimo paralèlepibarik konik jimo-vislè ankèt la kouvri tout seksyon plastifyan an. Pou Pwodwi pou Telefòn ak zouti konekte, sèvi ak laekstrizyon pyès rezèv ranje.
Aksepte tèt la sou kondisyon pwodiksyon ou gen plan pou vann
Enspeksyon dimansyon pwouve ke konpozan yo fabrike matche ak desen an. Li pa pwouve kijan yon konpoze espesifik pral koule nan liy konplè a. Yon plan akseptasyon son gen de pati: verifikasyon eleman ak yon kouri pwodiksyon.
| Etap akseptasyon | Kisa pou verifye | Dosye pou kenbe |
|---|---|---|
| Revizyon dokiman | Revizyon desen apwouve, bòdwo materyèl, matris chanjman pati, aparèy chofaj ak lis detèktè, manyèl ak dimansyon rezèv. | Enskri dokiman ki siyen |
| Enspeksyon konpozan | Entèfas kritik, karakteristik konsantrik, figi sele, Fastener, pò, materyèl, tretman ak kondisyon vizib koule-sifas | Dimansyon ak materyèl oswa dosye tretman espesifye nan lòd la |
| Tcheke asanble a | Anfòm, oryantasyon, enstalasyon aparèy chofaj, ensèsyon detèktè, santre mouvman, sipò, leve ak aksè | Lis verifikasyon asanble ak foto |
| Tcheke chalè | Idantifikasyon zòn, repons kontwolè, lekti Capteur, trase aktyèl ak estabilite tèmik | Kat zòn ak lekti estabilize |
| Pwodiksyon kouri | Materyèl dakò, gwosè tiyo, pwodiksyon, vitès liy, tanperati, presyon fonn, chaj motè, vakyòm ak kondisyon refwadisman | Fèy pwosesis ki baze sou tan ak echantiyon konsève |
| Enspeksyon tiyo | OD, miray nan plizyè pozisyon revèy, ovale, mas pou chak longè, sifas enteryè ak ekstèn, dwat ak tès estanda obligatwa | Rapò enspeksyon mare nan pozisyon echantiyon ak tan pwodiksyon an |
| Operasyon woutin | Kòmanse, koreksyon santre, yon kanpe nòmal, demonte san danje oswa yon chanjman gwosè dakò | Operatè siyen ak lis atik ouvè |
Sèvi ak fòmilasyon nòmal achtè a lè pratik. Si yon materyèl ranplasan nesesè, anrejistre diferans lan epi limite sa tès la pwouve. Yon kouri PE siksè pa valide yon fòmil PVC, ak yon epè-miray pwodwi ba-vitès pa pwouve yon kondisyon mens-miray gwo vitès.
View faktori nou an:nou prefere yon kouri ki estab ak mezi trasabl sou yon ekspozisyon kout nan pwodiksyon maksimòm. Presyon an ta dwe rezoud, lekti miray yo ta dwe rete kontwole, aparèy chofaj pa ta dwe sik anòmal ak tiyo a refwadi ta dwe satisfè enspeksyon an te dakò. Rezilta sa a bay tou de bò yo yon pwen transfè itil.


Kesyon yo poze souvan
Ki enfòmasyon ki nesesè pou site yon tiyo extrusion tèt mouri?
Voye klas polymère ak fòmil, estanda tiyo, gwosè konplè ak seri miray ranpa, pwodiksyon sib ak vitès liy, kalite extruder, inlet fonn ak desen bride, vòltaj chofaj, kondisyon Capteur, detay kalibrasyon en, pati chanjman pi pito ak yon plan akseptasyon. Foto ak desen mezire nan koneksyon aktyèl la tou itil pou pwojè ranplasman.
Èske yon sèl tiyo mouri tèt kouri PVC, PE ak PPR?
Yon kò ekstèn pataje ka teknikman posib nan yon pwojè etwatman defini, men PVC, PE ak PPR pa kreye menm koule, tèmik oswa kondisyon gwosè. Nou premye konpare fòmilasyon konplè a, pwodiksyon, ranje gwosè, kondisyon koule-chemen ak metòd netwayaj. Separe zouti oswa yon tèt separe ka chwa pwodiksyon an pi an sekirite.
Èske dyamèt tiyo mouri a egal dyamèt tiyo final la?
Anjeneral non. Tib cho a chanje apre yo fin kite mouri a paske fizyon an gonfle, desann, antre nan kalibratè a epi refwadi. Dimansyon yo mande pou mouri ak mandrin dwe fèt ak materyèl la, pwodiksyon, vitès liy, gwosè vakyòm ak sistèm refwadisman, olye ke kopye dirèkteman nan gwosè tiyo nominal la.
Èske tèt mouri a pou kont li garanti epesè miray tiyo ak ovale?
Non. Tèt la mouri etabli distribisyon an fizyon annulaire, men epesè miray final la ak ovalite tou depann sou estabilite fonn, santre, balans tanperati, kondisyon kalibratè, vakyòm, refwadisman, aliyman bwote ak vitès liy. Akseptasyon ta dwe teste liy opere konplè a.
Ki materyèl Nanhaiya itilize pou tèt mouri extrusion?
Nanhaiya a jeneral extruder mouri tèt paj lis 38CrMoAl ak nitruration ak sifas dureté de HV950 pou HV1000. Tèt la dedye tiyo extrusion mouri dekri kòm asye alyaj ak sifas ki fè tèt di toujou. Materyèl final la, tretman chalè ak kondisyon sifas mouye yo ta dwe konfime pou résine, aditif ak metòd netwayaj nan spesifikasyon apwouve a.
Èske mwen ta dwe achte yon sèl tèt mouri ak foure gwosè anpil oswa plizyè tèt konplè?
Sèvi ak chanjman pati lè seri gwosè, pwodiksyon ak netwayaj woutin pèmèt yon sèl kò kouvri travay la san ajisteman twòp. Tèt separe ka fè sans lè pwodwi yo diferan anpil nan dyamèt, polymère, pwodiksyon, estrikti kouch oswa frekans chanjman. Konpare tan chanjman total ak risk pwodiksyon, pa pri zouti pou kont li.
Ki jan yo ta dwe aksepte yon tiyo extrusion tèt mouri?
Kòmanse ak desen, materyèl, tretman, aparèy chofaj, Capteur, bride ak chèk koule-chemen. Lè sa a, kouri materyèl pwodiksyon yo te dakò nan gwosè tiyo espesifye, pwodiksyon ak vitès liy lan. Dosye tanperati, presyon fonn, lekti miray alantou sikonferans lan, dyamèt deyò, ovale, kondisyon sifas, mas pou chak longè ak nenpòt tès ki obligatwa pa estanda tiyo sib la.
Ki sa ki lakòz yon bò nan yon miray tiyo extrudée vin pi epè?
Kòz posib yo enkli mouri oswa mandrin move santre, move balans tanperati sikonferans, koule inegal fonn, depo oswa domaj nan chemen an koule, pwodiksyon extruder enstab, dezayaj kalibratè, vakyòm inegal oswa refwadisman, ak move aliyman. Tcheke tandans nan anvan ou sèvi ak boulon santre pou kache yon pwoblèm en.
Kontni teknik prepare nan pwodwi aktyèl Nanhaiya a, ekipman ak sèvis enfòmasyon, sipòte sèlman pa ofisyèl ISO tiyo-estanda paj. Jeyometri final mouri, materyèl, tretman, dimansyon ak kritè akseptasyon yo defini nan spesifikasyon pwojè apwouve a.