Konik ak paralèl jimo vis extruders: ki sa nou konpare?
Ki sa ki se yon extruder vis jimo konik?
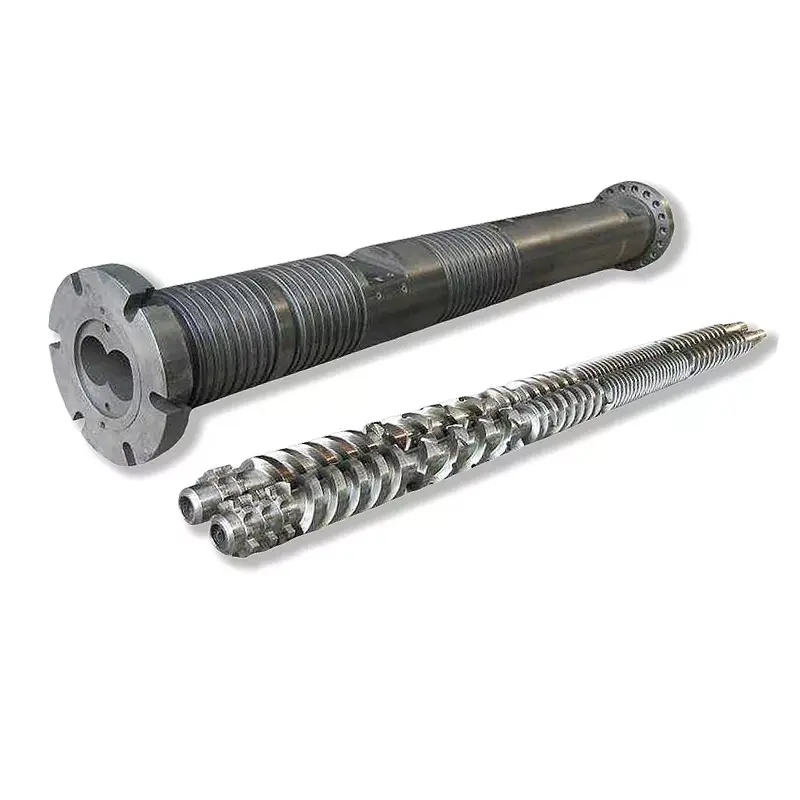
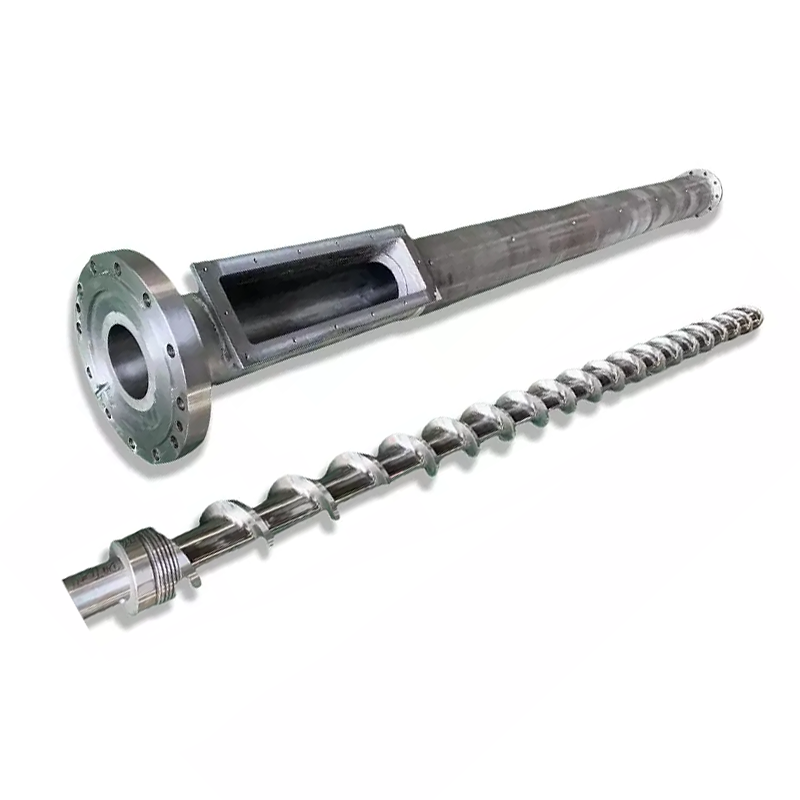
Yon extruder vis jimo konik gen vis ki gen dyamèt deyò chanje sou longè pwosesis la. Nan aranjman PVC konvansyonèl yo diskite isit la, fen manje a pi gwo ak fen egzeyat la pi piti. Yon deskripsyon tankou "konik vis extruder" toujou kite direksyon wotasyon, aranjman intermeshing ak aplikasyon pou konfime.
Ki sa ki se yon extruder vis jimo paralèl?
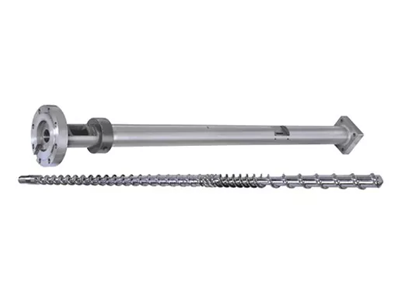
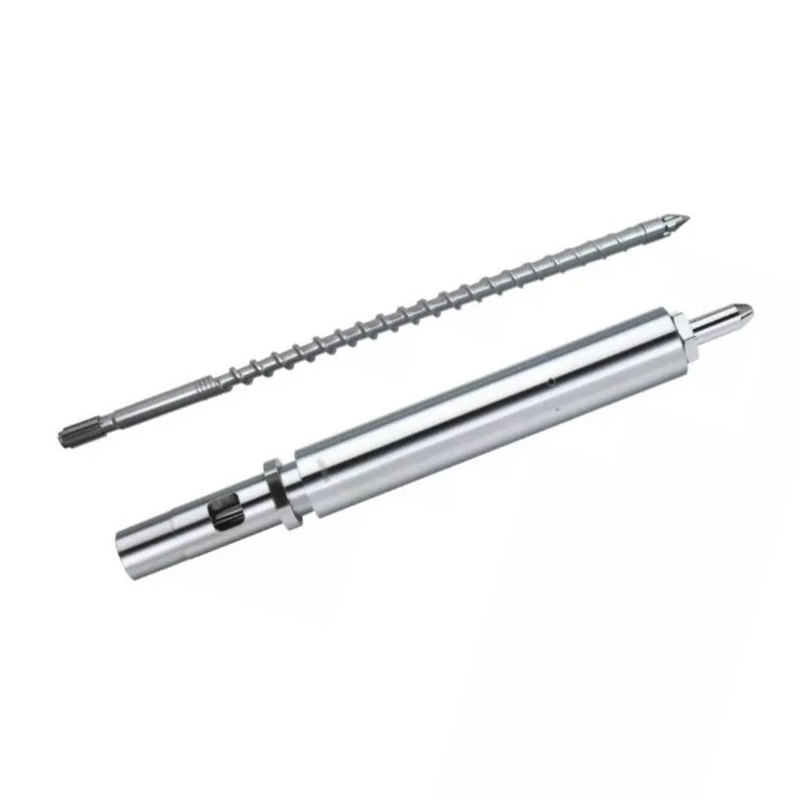
Yon extruder vis jimo paralèl gen rach vis paralèl ak yon dyamèt deyò nominal konstan ansanm seksyon pwosesis la. Jeyometri kanal la ka toujou chanje. Mo "paralèl la" pa di ou si vis yo vire ansanm oswa nan direksyon opoze, oswa si machin nan gen entansyon pou konpoze oswa dirèk extrusion pwodwi.
Nastaj ak Wilczyński distenge ko-wotasyon ak kont-wotasyon ekstrizyon jimo-vis nan yo.2024 rechèch sou echèl ekstrizyon counter-wotasyon. Diskisyon yo idantifye pwosesis PVC poud kòm yon aplikasyon enpòtan counter-wotasyon. Distenksyon pwosesis sa a se pwen depa pou yon konparezon ki gen sans.
Kenbe travay la achte konsistan
Pou PVC sèk-melanj extrusion, konpare konfigirasyon konik ak paralèl ki enpòtan anba menm kondisyon pwodwi yo. Pa transfere yon gwo vitès ko-wotasyon konpoze reklamasyon nan yon machin tiyo counter-wotasyon tou senpleman paske tou de gen vis paralèl. Si travay ou a se pwodiksyon konpoze, sèvi ak pi laj nou anmateryèl ak ekstrizyon-sistèm seleksyon gidetabli pwosesis la an premye.
Pou yon nouvo liy, founisè machin lan dwe defini tout konfigirasyon fonksyònman an. Pou konpozan ranplasman, nou kòmanse ak machin nan enstale ak desen li yo. Yon sitasyon vis-ak-barik pa ka pou kont li etabli si yon achitekti machin diferan se apwopriye.
Ki jan jeyometri, distans sant ak gwosè modèl diferan
Distenksyon jewometrik itil se kote materyèl la gen espas ak kote asanble a dwe anfòm. Nan aranjman konvansyonèl konvansyonèl la, dyamèt ak separasyon aks vis yo varye sou longè pwosesis la. Nan yon aranjman paralèl, aks yo rete paralèl. Ni deskripsyon ki presize pwofondè chanèl, konpresyon lokal, clearance k ap travay oswa devwa presyon konplè a.
Yon pè dyamèt se pa yon evalyasyon kapasite
Noukonik jimo vis barik ranjebay lis pè ki gen ladan Φ65/Φ132 ak Φ80/Φ156. Anvan kòmande, konfime ki bout desen an idantifye ak longè pwosesis ki asosye a. Pa li dezyèm nimewo a kòm yon dyamèt tiyo oswa yon rapò longè-a-dyamèt. L/D san dimansyon; yon dyamèt pote yon inite longè.
LaPVC tiyo paralèl vis barikpaj lis Φ45 a Φ150 mm ak L/D 32 a 38, ak personnalisation. Sa yo se opsyon ki pibliye pwodwi a. Yo pa etabli yon gwosè konik ekivalan oswa yon seri pwodiksyon inivèsèl.
Mete aranjman kondwi a ak sipò
Nou ta mande Layout pwodiksyon bwat la, detay koneksyon ak anvlòp opere akseptab ansanm ak desen inite pwosesis la. Kote yo pote espas oswa yon pi gwo dyamèt manje-fen se pa yon ranplasan pou yon koupl verifye, vitès ak spesifikasyon pouse. Konpare pwopozisyon konplè olye ke dedwi kapasite mekanik nan yon foto.


Konik vs paralèl jimo vis extruder: yon konparezon tankou-pou-tankou
Tou de konfigirasyon merite evalyasyon lè yo pwopoze pou menm travay PVC. Avantaj potansyèl yo sèlman vin itil apre founisè a idantifye pwofil aktyèl la vis, aranjman manje, kondwi ak kondisyon fonksyònman. Nou ta sèvi ak tablo ki anba la a pou konpare pwopozisyon, olye ke nou bay yon gayan inivèsèl pou chak ranje.
| Desizyon | Konfigirasyon konik | Paralèl konfigirasyon | Prèv pou mande |
|---|---|---|---|
| Konsomasyon materyèl | Tcheke jeyometri manje-fen ak konsomasyon ka itilize ak melanj poud ki gen entansyon an. | Tcheke ouvèti manje, pwofil chanèl ak sistèm manje pou menm melanj la. | Fòm manje, dansite esansyèl ak dosye ki estab manje-pousantaj. |
| Fizyon ak istwa tèmik | Evalye jeyometri a chanje ak vitès, ranpli ak kontwòl tanperati. | Evalye longè pwosesis chwazi a ak jeyometri chanèl lokal yo. | Defini materyèl, fenèt pwosesis ak rezilta pwodwi fini. |
| Vantilasyon | Konfime pozisyon vantilasyon ak kondisyon pwosesis ki nesesè la. | Konfime pozisyon vantilasyon ak devwa presyon-bilding en. | Obsèvasyon esè ak kondisyon sistèm vantilasyon yo dakò. |
| Presyon ak chaj kondwi | Sèvi ak limit aktyèl kondwi a ak inite pwosesis. | Sèvi ak limit aktyèl kondwi a ak inite pwosesis. | Founisè apwouve anvlòp opere ak devwa mouri. |
| Ranje pwodiksyon an | Konfime pwodiksyon aksepte nan gwosè pwodwi yo mande yo. | Konfime pwodiksyon aksepte nan menm limit kalite yo. | Pwen pwodiksyon minimòm ak maksimòm ki estab. |
| Enèji | Mezire pwen fonksyònman kandida a. | Mezire pwen fonksyònman kandida a. | kWh pou chak kg aksepte, ak yon fwontyè deklare ak peryòd tan. |
| Mete ak ranplasman | Enspekte pati akoupye yo ak kondisyon ajisteman pèmèt yo. | Enspekte tou de vis ak tou de twou barik. | Pozisyone mete kat jeyografik ak ranplasman dimansyon. |
| Envestisman | Mete enstalasyon, oksilyè ak seri pwodiksyon ki nesesè yo. | Mete menm dimansyon pwojè a. | Sitasyon detaye ak eksklizyon ekivalan ak tèm akseptasyon. |
Nan abstrè a nan likonparezon nan extrusion paralèl ak konik, S. Seifert evalye konfigirasyon, tan rezidans ak taye kont itilizasyon fen PVC. Sa sipòte yon konparezon pwosesis espesifik; li pa bay yon koupe inivèsèl gwosè tiyo oswa yon pousantaj ekonomize enèji pou yon nouvo achte.
Ki jan fòmilasyon PVC ou a chanje desizyon an
Kòmanse spesifikasyon la ak sa ki antre nan machin nan ak sa ki dwe kite mouri a. "Rijid PVC" twò laj pou konpare de pwopozisyon. Nou ta mande klas la résine, kalite filler ak loading, estabilize ak sistèm lubrification, kontni resikle, fòm manje ak metòd preparasyon. Ekri revizyon resèt la pou esè a ak sitasyon an dekri menm materyèl la.
Kenbe inite konpozisyon yo klè
Yon chaj nan phr vle di pati pou chak san pati nan résine, pa pousan pwa nan konpoze an antye. Kòm yon egzanp konpozisyon senp, 100 pati mas résine plis 50 pati filler, ki pa gen okenn lòt engredyan, gen 50 ÷ 150 = 33.3% filler pa mas total. Ajoute lòt engredyan chanje pousantaj sa a. Aritmetik sa a pa etabli yon chaj san danje pou nenpòt machin.
Mande ki jan yo pral evalye konsistans manje. Yon chanjman nan dansite esansyèl oswa preparasyon manje yo ta dwe anrejistre olye ke kache dèyè yon non polymère ki pa chanje. Si yon founisè rekòmande diferan jeyometri, mande pou yon eksplikasyon mare kondisyon materyèl idantifye ak travay pwodiksyon an.
Defini yon fizyon itil ak fenèt vantilasyon
Nastaj ak Wilczyński aetid extrusion counter-wotasyontrete tanperati, devlopman k ap fonn ak debi kòm objektif dekale makonnen. Li dekri tou koule flit nan sistèm intermeshing. Se poutèt sa, nou pa ta dedwi pwosesis la plen soti nan yon volim chanèl vid, oswa presize vitès vis san yo pa konsidere devlopman materyèl ansanm inite a.
Dakò ki lekti presyon ak materyèl-tanperati yo pral pran, ki kote yo pral pran ak ki jan echantiyon pwodwi yo pral asosye ak lekti sa yo. Setpoints barik pou kont yo pa bay dosye sa a. Yon fenèt fonksyònman itil idantifye kondisyon kote pwodwi ki nesesè yo pase, pa sèlman kote machin nan kontinye ap kouri.
Sèvi ak tès pwodwi nan dimansyon aktyèl yo
ASTM D2152-23adrese konpetans fizyon nan tiyo PVC rijid ak ekipman modle pa imèsyon asetòn. Limit li pibliye yo di ke li pa ka fè distenksyon ant degradasyon tèmik ak bon jan fizyon epi li pa ranplase lòt tès fizik oswa chimik. Se pa yon sètifika kalite pwodwi jeneral. Nenpòt tès sòlvan ki aplikab fè pati pèsonèl ki kalifye ak kontwòl sekirite ki nesesè yo.
Pou yon pwojè solid-miray PVC-U presyon-tiyo,ISO 1452-2:2009presize karakteristik tiyo ak paramèt tès ki asosye yo. Li pa chwazi jeyometri vis la. Dakò estanda pwodwi aplikab, edisyon ak kondisyon sou mache anvan yo deside kisa ki konstitye pwodiksyon aksepte.
Gwosè extruder a alantou pwodiksyon vann
Objektif pwodiksyon an ta dwe soti nan orè pwodwi a. Nou ta mande pou ranje pwodiksyon obligatwa a, pa sèlman pi gwo tiyo a oswa nimewo katalòg ki pi wo a. Yon liy ki satisfè yon pwen wo-pèsistans yap ogmante jiska ka toujou bezwen yon revizyon separe pou pwodwi ki pi piti, operasyon pi dousman oswa yon fòmilasyon diferan.
Tradui vitès liy nan koule mas
Pou yon pwodwi kontinyèl, miltipliye mas aktyèl la pou chak mèt pa vitès liy lan epi konvèti minit an èdtan. Sèvi ak pwa pwodwi espesifye a oswa yon mezi verifye. Pa sipoze yon dansite jenerik oswa epesè miray lè w ap kalkile yon egzijans acha reyèl.
Koule pwodwi obligatwa (kg/h) = mas pou chak mèt (kg/m) × vitès liy (m/min) × 60
Pou yon tiyo ilistrasyon ki peze 2.0 kg / m nan 3.0 m / min, sib la se 360 kg / h. Nan 4.0 m / min, menm pwodwi a bezwen 480 kg / h. Sa yo sipoze entrées planifikasyon, pa rezilta jijman Nanhaiya. Ni kalkil pa di nou si yon machin patikilye konik oswa paralèl pral satisfè kondisyon an bon jan kalite.
Tcheke rès liy lan
Revize preparasyon melanje ak manje en, Lè sa a, kalibrasyon, refwadisman, bwote-off ak koupe en. Mande founisè ekipman responsab yo konfime pwen pwodiksyon yo pwopoze yo. Si yon seksyon refwadisman ki deja egziste sèlman sipòte vitès pwodwi aktyèl la, apwouve plis pwodiksyon extruder pa apwouve yon vitès liy ki pi wo.
Devwa presyon tou fè pati nan konparezon an. Chanje pwodwi a oswa mouri ka chanje travay machin nan menm lè kg / h vle a rete menm jan an. Ekri kote zouti ak mezi yo ak chak pwen pwodiksyon pou reklamasyon kapasite a rete entèprete.
Konpare yon seri pwodiksyon
Nou ta seleksyone konfigirasyon an ki ka demontre ranje ki nesesè yo ak pwodwi akseptab, Lè sa a, konpare depans li yo. Pa ajoute yon pousantaj sekirite abitrè epi rele machin ki chwazi a. Nenpòt kapasite rezèv ta dwe koresponn ak yon pwodwi, devwa oswa egzijans fonksyònman nan lavni defini ke founisè a te revize.
Konpare enèji, mete ak pri total opere
Rating motè se yon spesifikasyon kapasite, pa yon bòdwo enèji mezire. Pou yon itil jumeaux plimen extruder enèji konsomasyon konpare, defini sa mèt la gen ladann: lecteur ak aparèy pou chofe, extruder nèt sou tout pwen, oubyen tout liy lan. Kenbe fwontyè sa a pa chanje epi di si wi ou non pwodiksyon kòmanse ak rejte yo enkli.
Divize enèji pa pwodwi aksepte
Enèji espesifik (kWh/kg aksepte) = enèji mezire pandan entèval la ÷ mas pwodwi aksepte pandan menm entèval sa a
Egzanp sa a yon èdtan se ipotetik. Tou de kandida yo sèvi ak menm kritè akseptasyon pwodwi ak fwontyè enèji-mèt. Li montre poukisa debi brit ak efikasite pwodiksyon aksepte ka mennen nan konklizyon diferan.
| Egzanp planifikasyon yon èdtan | Kandida A | Kandida B |
|---|---|---|
| Enèji nan fwontyè ki endike a | 100 kWh | 120 kWh |
| Mas pwodwi brit | 500 kg | 600 kg |
| Aksepte pwodwi mas | 480 kg | 540 kg |
| Enèji pou chak kg brit | 0.200 kWh/kg | 0.200 kWh/kg |
| Enèji pou chak kg aksepte | 0.208 kWh/kg | 0.222 kWh/kg |
B delivre plis materyèl aksepte nan entèval la; A itilize mwens enèji pou chak kilogram aksepte. Sa se yon komès-off achte, pa prèv ke swa jeyometri genyen. Endike to pwodiksyon yo mande a epi repete konparezon an nan pwen fonksyònman ki gen rapò ak orè pwodiksyon an.
Espesifye pwoteksyon mete separeman
NouPVC tablo konik paj pwodwilis opsyon tretman 38CrMoAlA ak nitrure oswa bimetalik. Chwa sa yo pa etabli yon miltiplikatè lavi sèvis. Nou ta presize sifas k ap travay, sistèm materyèl ak kondisyon enspeksyon kont fòmilasyon aktyèl la ak kote mete, olye ke chwazi pa yon etikèt alyaj pou kont li.
Mete materyèl rejte, tan chanjman, antretyen planifye ak ranplasman dimansyon nan konparezon pri a. Sèvi ak dosye fonksyònman aktyèl oswa estimasyon ki klèman idantifye pou antre sa yo. Yon pri acha pi ba pa reponn si asanble yo pwopoze a satisfè seri pwodiksyon an oswa adapte ekipman enstale a.
Ki jan yo chwazi yon extruder vis jimo pou aplikasyon PVC ou a
Rekòmandasyon nou an se kenbe tou de jeyometri yo sou lis kout la lè youn pa gen ankò yo te regle pa pwosesis oswa prèv mekanik. Lè sa a, retire konfigirasyon ki pa apwopriye lè l sèvi avèk aplikasyon aktyèl la. "Tiyo," "pwofil" ak "tablo" idantifye fanmi pwodwi yo, pa ranpli espesifikasyon extrusion.
PVC tiyo extrusion
Nou pibliye tou de aPVC tiyo konik vis barikak yonPVC tiyo paralèl vis barik. Sa a se yon rezon ki fè yo konpare konfigirasyon, pa yon pwomès ke chak gwosè kostim chak tiyo. Kòmanse ak dimansyon pwodwi yo, fòmilasyon, devwa presyon ak pwen pwodiksyon ki estab ki nesesè yo.
Paj tiyo konik la gen ladann bann aplikasyon 16 a 63 mm, 50 a 110 mm ak 90 a 160 mm. Nimewo sa yo dekri aplikasyon pou tiyo ki nan lis la. Yo pa dyamèt vis epi yo pa etabli yon gwosè tiyo maksimòm inivèsèl pou machin konik.
Des ak ankadreman
Pou yon pwofil, enkli desen an seksyon, pwa pou chak mèt, aranjman kalibrasyon ak kondisyon akseptasyon dimansyon. Pou yon tablo, idantifye si li solid oswa kimen epi defini epesè a aksepte, dansite kote ki enpòtan, sifas ak kondisyon dimansyon. Yon chanjman nan konstriksyon pwodwi merite yon revizyon nouvo pwosesis.
NouPVC kim-tablo vis spesifikasyon gidkouvri brèf ranplasman an plis detay. Nou ta kenbe revizyon espesifik aplikasyon sa a separe de yon konparezon jeyometri jeneral. Konpoze bwa ki baze sou PVC bezwen tou revizyon fòmilasyon pwòp yo; pa transfere yon konklizyon ki soti nan yon konpoze ki baze sou PE oswa PP sèlman paske tou de pwodwi yo rele WPC.
Kilè pou relouvri chwa a
Revize spesifikasyon la lè resèt la, fòm manje, sib kalite oswa orè pwodwi a chanje. Pou yon pwosesis ki egziste deja ki pa chanje, yo ta dwe evalye yon ranplasman kòrèkteman anvan yo pwopoze yon konvèsyon machin. Pou yon travay pwodiksyon elaji, mande founisè machin nan revize liy konplè a olye ke pwomèt chanjman nan jeyometri vis pou kont li.
Si yon liy konik ki deja egziste deja kouvri kalite ki nesesè yo ak seri pwodiksyon, nou ta premye evalye yon ranplasman konik matche, pa vann yon konvèsyon paralèl kòm yon ajou otomatik. Menm rezònman an aplike a yon liy paralèl satisfezan. Pou yon nouvo devwa pwodiksyon, chwazi konfigirasyon an ak aplikasyon demontre anfòm; yon pri acha ki pi wo oswa yon dyamèt nominal pi gwo se pa sa demonstrasyon.
Èske ou ka ranplase oswa konvèti vis ak barik ki egziste deja?
Yon barik konik jimo vis ak yon barik paralèl vis jimo yo pa asanble ka ranplase. Anvan diskite sou konvèsyon, jwenn yon revizyon machin konplè. Aranjman pwodiksyon bwat, koneksyon arbr, aliye barik ak layout inite pwosesis fè pati revizyon sa a, ansanm ak entèfas manje, vantilasyon, chofaj ak refwadisman.
Anvan mwen rekòmande yon jeyometri vis diferan
Lè mwen revize yon pwoblèm extrusion PVC, premye kesyon mwen an se si nou ap restore pwosesis orijinal la oswa mande machin nan fè yon travay diferan. Ranplase konpozan chire ak ogmante kapasite pwodiksyon mande pou diferan prèv. Mwen pa ta rekòmande chanje ant vis konik ak paralèl tou senpleman paske liy lan te vin enstab.
Si pwodiksyon varye, mwen kòmanse mande revizyon fòmilasyon an, kondisyon manje, dosye opere ak rezilta enspeksyon pwodwi fini yo. Mwen vle presyon, tanperati, vitès vis ak pwodiksyon aksepte anrejistre sou menm peryòd la. Konpare pik pwodiksyon yè a ak mwayèn jodi a di m 'ti kras si materyèl la oswa pwodwi te chanje.
Apre sa, mwen revize konfigirasyon mekanik la. Pake desen an ta dwe idantifye direksyon wotasyon, jeyometri vis, distans sant, koneksyon kondwi ak interfaces barik. Pou yon asanble ranplasman, mwen bezwen tou mezi mare nan pozisyon yo nonmen sou tou de vis ak tou de twou barik. Yon nimewo modèl se yon referans kòmanse, pa pèmisyon pou fabrike.
Lè sa a, mwen separe aksyon yo posib. Yon pwoblèm manje bezwen yon envestigasyon manje. Sispèk mete bezwen yon rapò enspeksyon matche. Yon fòmilasyon chanje mande pou yon revizyon pwosesis. Si pwodiksyon sib la ogmante, ekipman refwadisman, bwote-off ak koupe dwe antre nan diskisyon an anvan mwen rekòmande yon inite pwosesis pi gwo.
Anvan yon montan lòd, mwen ta dakò sou de etap akseptasyon: anfòm mekanik ak pèfòmans pwodiksyon an. Premye a tcheke si asanble a matche ak machin nan; dezyèm lan tcheke si materyèl la dakò pwodui pwodwi akseptab nan kondisyon defini yo. Kenbe desizyon sa yo separe bay achtè a yon wout ki pi klè soti nan pwoblèm orijinal la nan yon spesifikasyon ranplasman defann.
Pa trete ajisteman kòm yon reparasyon inivèsèl mete
Nenpòt ajisteman axial dwe swiv pwosedi ak limit manifakti machin nan pèmèt. Pa deplase yon seri konik jis jiskaske pwodiksyon parèt refè. Pou enspeksyon ak retire vis, sèvi ak izolasyon apwouve plant la, refwadisman ak leve pwosedi ak pèsonèl ki kalifye. Nouparalèl twin-screw clearance ak mete gideksplike kijan pou òganize yon dosye mezi matche.
Kisa ou ta dwe voye pou yon RFQ ak esè pwodiksyon?
Poukisa mwen pa ta apwouve yon ranplasman nan nimewo katalòg pou kont li
Lè mwen konpare opsyon konik ak paralèl vis-barik pibliye Nanhaiya a, mwen premye separe fòma spesifikasyon yo. Ranje konik la gen ladan pè dyamèt tankou Φ65/Φ132 ak Φ80/Φ156. Antre katalòg sa yo idantifye konfigirasyon kandida yo; yo pa etabli pwodiksyon ekivalan oswa entèrchanjabilite ak yon lòt asanble.Nanhaiya spesifikasyon konik
Paj PVC paralèl vis-barik la pibliye yon seri dyamèt Φ45 a Φ150 mm ak yon rapò L/D 32 a 38, ak personnalisation ki disponib. Figi sa yo dekri pwodwi sa a, se pa tout extruder paralèl twin-screw.Nanhaiya PVC tiyo paralèl espesifikasyon
Se poutèt sa, yon konfigirasyon paralèl 65 mm pa ka trete kòm yon ranplasman pou yon asanble konik 65/132 paske tou de deskripsyon yo genyen "65." Ni mwen ta entèprete dezyèm dyamèt konik la kòm yon rapò L / D oswa yon dyamèt fini-tiyo.
Konklizyon mwen soti nan revizyon spesifikasyon sa a se ke katalòg la ka ede pwodwi ki selèksyone, men li pa ka apwouve yon konvèsyon. Anvan yo rekòmande yon asanble, mwen ta mande konfigirasyon machin nan, desen koòdone, fòmilasyon ak sib pwodiksyon an. Lè sa a, mwen ta separe konpatibilite dimansyon ak pèfòmans nan pwosesis ki toujou bezwen verifikasyon.
Sa bay achtè a yon rezilta konkrè nan konparezon an: yon defini desen-revizyon ak sijè ki abòde esè, olye ke yon pwomès ki pa sipòte ke chanje jeyometri vis pral ogmante pwodiksyon oswa diminye konsomasyon enèji.
Prepare ak valide yon spesifikasyon konparab
-
Defini pwodwi a ak fòmilasyon
Idantifye desen pwodwi a, revizyon resèt la, fòm manje ak kondisyon bon jan kalite aplikab yo. Ekri chaje filler ak inite li yo epi enkli seri pwodwi yo gen entansyon.
-
Konfime kontrent liy yo
Endike pwen pwodiksyon yo aksepte yo epi idantifye kondisyon manje, kondwi, zouti, refwadisman, transpò ak koupe ki dwe sipòte yo.
-
Tcheke machin nan ak desen yo
Bay idantite machin lan, aranjman wotasyon, vis ak desen barik, koneksyon kondwi, interfaces aliye ak mezi mete pozisyone pou pati ranplasman.
-
Defini chak konfigirasyon kandida
Mande founisè a pou idantifye jeyometri, materyèl, sifas k ap travay, oksilyè ki enpòtan ak eksklizyon sitasyon. Separe sijè ki abòde lan eleman soti nan nenpòt chanjman konplè-machin.
-
Dakò sou kondisyon jijman ak dosye
Ranje materyèl la, pwodwi, peryòd echantiyon ak fwontyè enèji. Ekri vitès, presyon ak tanperati nan kote yo nonmen, pwodiksyon brit ak aksepte, rejte, kondisyon vantilasyon ak rezilta tès pwodwi yo.
-
Aksepte anfòm mekanik ak pwodiksyon separeman
Tcheke asanble apwovizyone a kont desen apwouve a, Lè sa a, evalye pwodiksyon an kont kalite yo te dakò ak kritè pwodiksyon an. Kenbe de dosye akseptasyon yo lye ak konfigirasyon tès la.
Voye Nanhaiya yon brèf PVC vis-ak-barik
Pou konpozan konik oswa paralèl, voye enfòmasyon machin, fòmilasyon, desen pwodwi ak dosye pwodiksyon aktyèl la. Di si ou bezwen retabli yon pwosesis ki egziste deja oswa evalye yon devwa ki chanje, kidonk pwopozisyon eleman an adrese travay ki kòrèk la.
Zhoushan Nanhaiya plastik machin co, Ltd.
Imèl:info@nhyscrew.com
Kote yo ye: Dinghai District, Zhoushan, Zhejiang, Lachin.
Kesyon yo poze souvan
Èske extruders paralèl jimo vis toujou ko-wotasyon?
No Paralèl dekri jeyometri vis-aks, pandan y ap ko-wotasyon ak counter-wotasyon dekri mouvman. Espesifye tou de jaden lè w ap konpare ekipman yo. Pou travay seleksyon PVC sa a, yo dwe etabli konfigirasyon ki enpòtan ak devwa dirèk-ekstrusyon anvan ou itilize kapasite, melanje oswa enèji reklamasyon ki soti nan yon lòt kalite machin jimo-vis.
Èske yon extruder vis jimo konik toujou pi bon pou PVC?
Non. Yon fòmilasyon PVC ak kondisyon pwodwi pa chwazi yon jeyometri poukont yo. Konpare konfigirasyon konik ak paralèl pwopoze yo anba kondisyon manje, kalite ak pwodiksyon dakò. Pou yon ranplasman, machin enstale a ak interfaces apwouve limite chwa a anvan yon konparezon pwosesis ka apwouve yon achitekti diferan.
Ki konsepsyon ki itilize mwens enèji pou chak kilogram?
Etikèt jeyometri a pa etabli repons lan. Mezire enèji ak mas pwodwi aksepte sou menm entèval la, lè l sèvi avèk yon fwontyè ekipman ki endike. Konpare pwen fonksyònman ki nesesè pou orè pwodiksyon an. Yon machin ka delivre plis kg/h aksepte pandan w ap itilize plis kWh pou chak kilogram aksepte nan pwen sa a.
Èske yon vis konik ak barik ranplase yon seri paralèl?
Yo pa asanble interchangeable. Yon konvèsyon mande pou revizyon nan achitekti machin nan, pwodiksyon bwat, koneksyon arbr, aliye ak koòdone pwosesis. Pou yon lòd ranplasman òdinè, presize yon asanble matche pou machin nan enstale. Pa apwouve konvèsyon nan yon nimewo modèl katalòg oswa valè dyamèt pataje.
Kisa yon nimewo modèl tankou 65/132 di ou?
Nanhaiya bay lis Φ65/Φ132 kòm yon pè konik vis-ak-barik dyamèt. Konfime kote dimansyon yo epi ranpli jeyometri sou desen an. Deziyasyon an pou kont li pa etabli longè pwosesis, direksyon wotasyon, pwodiksyon, gwosè tiyo oswa entèrchanjabilite. Dezyèm dyamèt la se pa yon rapò sans dimansyon L/D.
Ki enfòmasyon ki nesesè pou konpare tou de konfigirasyon yo?
Bay revizyon fòmilasyon an, fòm manje, desen pwodwi, kondisyon kalite ak ranje pwodiksyon aksepte. Mete konfigirasyon machin lan ak interfaces pou travay ranplasman. Mande chak founisè pou endike dimansyon ekipman yo pwopoze a ak kondisyon esè yo, epi konpare anfòm mekanik, akseptasyon pwodwi ak pri fonksyònman kòm desizyon separe.