Yon sitasyon itil kòmanse ak fòmilasyon PVC a ak machin nan enstale, pa yon dyamèt ak yon foto. Gid sa a vire devwa pwosesis la, pati chire ak sib akseptasyon nan yon spesifikasyon achte yon faktori ka aktyèlman fabrike.
Pou PVC segondè-plen, presize resèt la konplè nan phr, metòd manje, pwodwi fen, pwodiksyon obligatwa, wotasyon vis, distans sant, dimansyon koneksyon ak kat jeyografik la mete nan tou de vis ak twou barik. Chwazi nitruration, chrome plating oswa yon kouch bimetalik kont devwa aktyèl la mete. Apwouve metòd desen ak enspeksyon anvan pri vin faktè k ap deside.

Defini travay la extrusion anvan diskite sou vis la
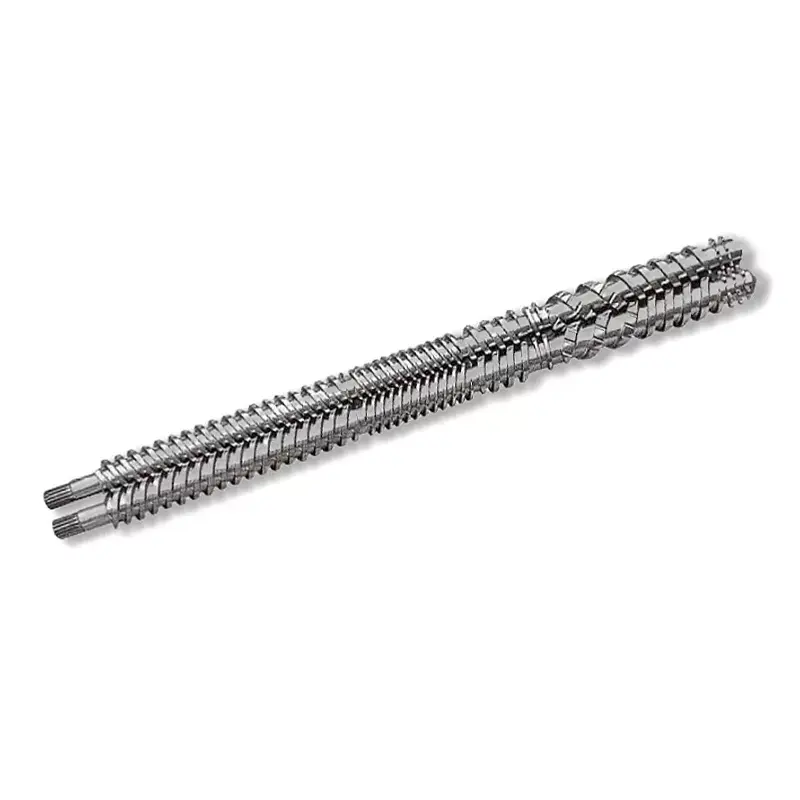
"Paralèl jimo vis pou PVC segondè-plen" se yon fanmi pwodwi, pa yon spesifikasyon konplè. Li pa di nou si liy lan ap fè tiyo presyon, tiyo drenaj, pwofil, fèy oswa tablo kim. Li omèt tou si wi ou non extruder la ap prepare konpoze oswa manje yon mouri fòm dirèkteman.
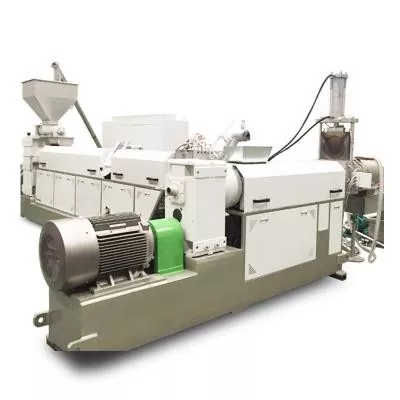
Distenksyon sa yo chanje devwa sou barik la. Manje, fizyon, melanje distribisyon, devolatilizasyon ak jenerasyon presyon pa rive nan menm fason an sou chak liy. Kondwi a, bwat, en mouri ak ekipman refwadisman enpoze limit ke yon desen vis pa ka retire.
View faktori nou an:nou pa ta apwouve yon chanjman jeyometri soti nan pousantaj filler pou kont li. Premye nou mande ki sa liy aktyèl la fè byen, ki kote li vin enstab ak ki rezilta yo dwe amelyore. Si pwodwi ki deja egziste a akseptab epi travay la se ranplasman, prezève jeyometri pwouve ka pi an sekirite pase ajoute yon karakteristik melanje agresif san prèv.
Kòmanse rechèch la pa chwazi yon objektif: repwodui devwa orijinal la, korije yon pwoblèm mete mezire, oswa konsepsyon pou yon nouvo fòmilasyon ak pwodiksyon. Konbine tout twa nan yon sèl demann vag fè pwopozisyon founisè enposib pou konpare.



Yon faktori ka sèlman konsepsyon alantou fòmilasyon li resevwa a
Pou PVC, "30% filler" pa ase presi. Eta engredyan nan pati pou chak san résine, nòmalman ekri kòm phr, epi tou bay konpozisyon an melanj fini si sistèm kontwòl entèn ou itilize pousantaj pwa. De ekspresyon yo pa pataje menm denominatè a.
Ekri klas résine PVC, kabonat kalsyòm oswa lòt klas filler, enfòmasyon patikil pwodiktè filler, sistèm estabilize, grès machin, èd pwosesis, modifye enpak, pigman ak kontni resikle. Ajoute dansite esansyèl ak fòm manje nan melanj aktyèl sèk la. Si plant la chanje resèt, lis ranje fonksyònman an olye ke voye sèlman klas ki pi fasil la.
Rès liy lan enpòtan paske plen poud gen pou rive nan vis yo toujou. Nan yon sistèm pibliye battenfeld-cincinnati, chemen dòz lakre a te itilize agitateur pou anpeche pon, siveyans gravimetrik ak yon jeyometri vis adapte pou 30 a 100 pati lakrè. Egzanp sa a se espesifik nan liy twinEX 93-34 li yo, men leson akizisyon an se gwo: konsepsyon feeder ak konsepsyon vis yo dwe revize ansanm.
Aditif tou chanje travay la pwosesis. Travay Arkema a pibliye sou yon fòmilasyon planche PVC ki trè ranpli lye yon èd pwosesis devwe ak fizyon ak pwosesis fonn ki konsistan nan nivo kabonat kalsyòm ki wo. Li se yon rapèl itil ke menm filler phr la ka konpòte yon fason diferan lè résine ak pake aditif la chanje.

Prepare yon nouvo pwojè PVC wo-plen?Voye resèt la anba yon akò konfidansyalite si sa nesesè, plis desen liy lan ak pwodwi sib. Lè sa a, nou ka diskite vis la ak barik kòm yon pati nan yon devwa pwosesis defini.
Voye fòmilasyon ak desenGade PVC paralèl pwodwi aFèmen wotasyon, handedness ak machin koòdone
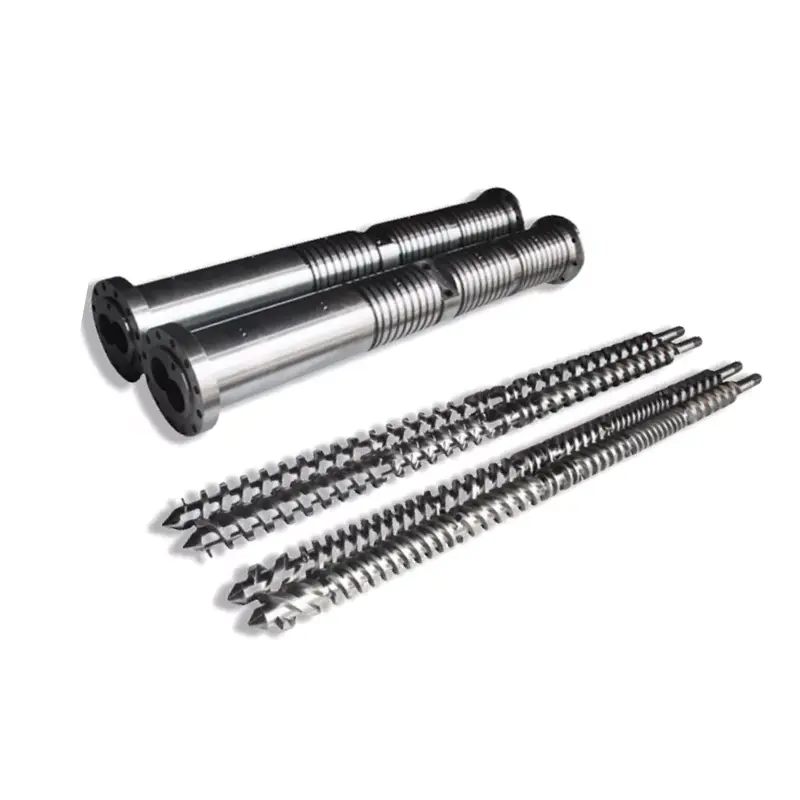
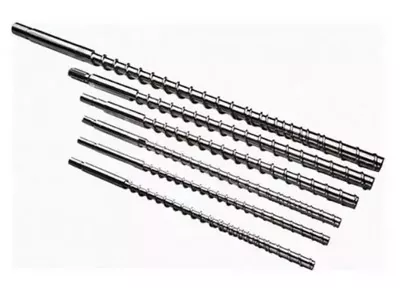
Nanhaiya founi tou deko-wotasyon paralèl barik vis jimoepicounter-wotasyon paralèl barik vis jimo. Yo se diferan konfigirasyon mekanik. Yon founisè pa ta dwe dedwi youn ki kòrèk la nan yon foto pwodwi PVC fini an.
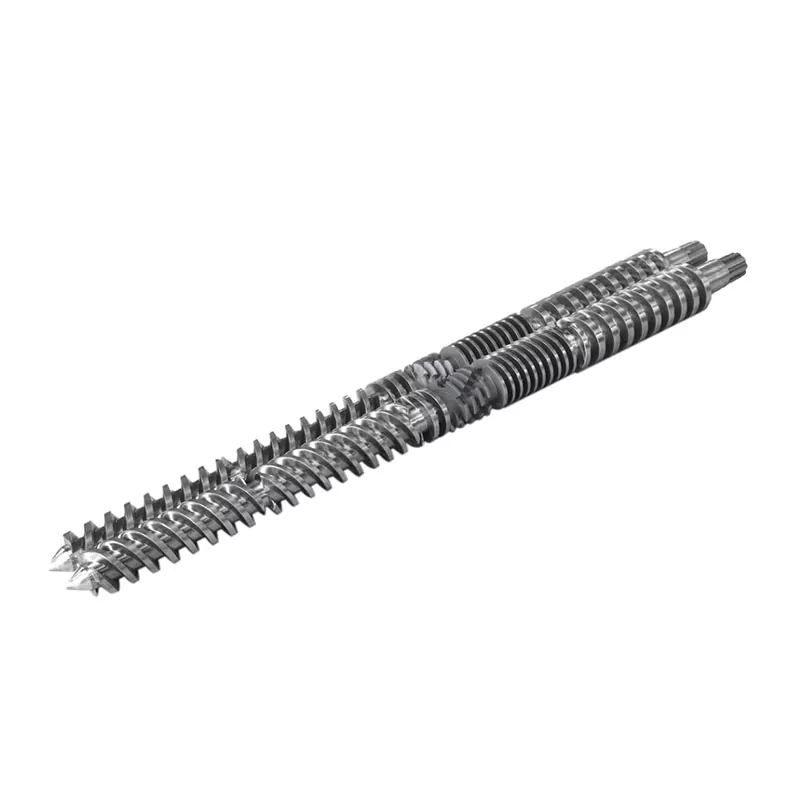
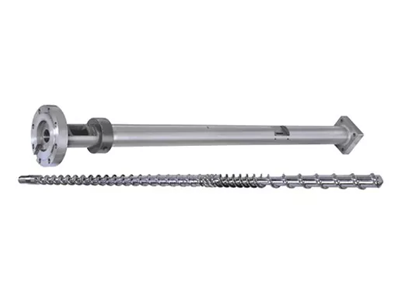
Pou yon ranplasman, idantifye wotasyon vis ak direksyon gade ki endike sou desen an. Mete vis handedness, mak faz, sant distans, deyò ak dyamèt rasin, longè k ap travay, koneksyon arbr, spline oswa detay kle, figi pouse ak jeyometri figi-uit foraj barik la.
Lè sa a, defini chak koòdone: ouvèti manje, vantilasyon, chofaj ak refwadisman zòn, twou tèrmokapteur, modèl boulon bride, figi bwat, plak brekè oswa koneksyon mouri, sipò ak anvlòp enstalasyon an jeneral. Yon ti omisyon ka sispann yon seri otreman byen machinn soti nan Fitting liy lan.
| Zòn | Prèv minimòm | Anbigwite komen pou retire |
|---|---|---|
| Pè vis | Desen apwouve, idantifikasyon gòch ak dwa, wotasyon, handedness, faz ak koneksyon | Wotasyon te deklare san yo pa di ki fen telespektatè a ap fè fas |
| raz barik | Sant distans, pwofil twou, dimansyon axial, pò ak datum bride | Yon dyamèt twou nominal yo itilize pou dekri pwofil figi-uit konplè a |
| Clearance | Espesifye vis-a-barik ak vis-a-vis clearances ak kondisyon tès | Founisè espere rekonstwi orijinal clearance soti nan pati chire |
| Entèfas | Bwat, manje, vantilasyon, chofaj, refwadisman ak desen koneksyon mouri | Foto san dimansyon, datum oswa espesifikasyon fil |
| Kontwòl asanble | Nimewo pè, mak distribisyon, pwosedi enstalasyon ak kondisyon machin Maker | De vis trete kòm pyès rezèv endepandan |
Lè yon achtè voye sèlman chire vis, nou ka mezire sa ki prezan, men mete a te deja chanje peyi a, pwofil vòl ak clearance. Nou prefere desen apwouve, done machin ak mezi tou de eleman yo. Nou pa pral rele jeyometri chire konsepsyon orijinal la tou senpleman paske li se echantiyon an sèlman nan kès la.


Sèvi ak tablo modèl la kòm yon zouti tès depistaj, pa yon pwomès
Nouparalèl jimo vis ranjebay lis senk modèl komen soti nan 75 a 130 mm. Ranje pwodiksyon PVC pibliye ede yon achtè idantifye yon platfòm kòmanse. Yo pa ranplase fòmilasyon, feeder, mouri ak revizyon kondwi.
| Modèl | Dyamèt vis | L/D | Kapasite pwodiksyon PVC | Vitès vis | Kondwi motè |
|---|---|---|---|---|---|
| NHY75 | 75 mm | 26 a 36 | 220 a 350 kg / h | 45 rpm | 45 kW |
| NHY90 | 90 mm | 26 a 36 | 280 a 460 kg / h | 45 rpm | 55 kW |
| NHY110 | 110 mm | 26 a 36 | 350 a 650 kg / h | 45 rpm | 75 kW |
| NHY120 | 120 mm | 26 a 36 | 500 a 800 kg / h | 45 rpm | 110 kW |
| NHY130 | 130 mm | 26 a 36 | 680 a 1,000 kg / h | 45 rpm | 132 kW |
Yon resèt wo-plen ka chanje manje esansyèl, konpòtman fizyon, demann koupl, mete ak presyon mouri. Se poutèt sa nou mande yon dosye pwodiksyon aktyèl ki estab lè youn egziste. Li bay yon referans pi bon gwosè pase pwodiksyon vle pou kont li.
Pou yon extruder ki deja egziste, bwat la ak koòdone barik nòmalman deside gwosè a anvan katalòg la fè. Pou yon nouvo liy, sib pwodiksyon an dwe lye ak yon resèt nonmen ak estanda akseptasyon pwodwi. Si quote la bay lis kg/h san fòmilasyon ak pwodwi yo aksepte, nimewo a difisil pou aplike.
Chwazi mete pwoteksyon nan kat jeyografik la mete
LaNanhaiya PVC paralèl jimo vis bariksèvi ak 38CrMoAlA kòm materyèl baz lis li yo epi li ofri espesifikasyon nitrure, chrome-plake ak bimetalik. Sa yo se diferan konstriksyon. Konpare yo pa pi gwo nimewo dite pou kont li se pòv acha pratik.
| Pwopriyete | Pibliye valè | Mete sa a nan lòd la |
|---|---|---|
| Materyèl de baz | 38CrMoAlA | Eleman, klas asye ak dokiman materyèl obligatwa |
| Tretman chalè dite | HB260 a 320 | Kote tès la, metòd ak dosye akseptasyon |
| Nitruration dite | HV950 pou 1000 | Sifas trete, metòd mezi ak pwen akseptasyon |
| Pwofondè nitruration | 0.50 a 0.70 mm | Definisyon ka-pwofondè ak metòd verifikasyon |
| Frajil nitrure | Klas 1 oswa pi ba | Metòd tès aplikab ak dosye |
| Brutalizasyon | Ra0.4 | Sifas, direksyon, koupe ak enstriman |
| Vis dwat | 0.015 mm | Datum, longè mezire, kondisyon sipò ak metòd |
| Chrome plating dite | HV 950 oswa pi wo | Plake zòn ak kote enspeksyon |
| Chrome epesè | 0.05 a 0.10 mm | Zòn desen ak egzijans epesè fini |
| Bimetal dite | HRC60 a 65 | Zòn alyaj, idantite kouch ak kote tès la |
| Bimetal pwofondè | 2.0 a 3.0 mm | Zòn pwoteje ak verifikasyon pwofondè |
HV ak HRC se echèl dite diferan, pandan y ap pwofondè kouch ki nan lis yo diferan anpil tou. Yon sifas mens difisil ak yon kouch alyaj pi fon pa ka klase lè w li yon sèl selil. Sitasyon an ta dwe idantifye eleman an, zòn egzak pwoteje, dimansyon fini apre tretman ak dokiman yo itilize pou aksepte.
Non filler tou se ensifizan. Chajman, pwopriyete patikil, aglomerasyon, kontaminasyon resikle ak presyon lokal yo tout enfliyanse modèl la mete. Gid pou mete Coperion pou ekipman konpoze li yo mete aksan sou k ap fonn, melanje abrazif ak ogmantasyon presyon kòm zòn ki ensiste anpil. Prensip la itil pou yon lòd ranplasman se pwoteje zòn yo ke pwosesis la ak mezi idantifye.


Ou pa sèten si pwoteksyon nitrure oswa bimetalik fè pati RFQ la?Voye foto ak yon kat mezi tou de vis ak barik la. Mete klas filler, phr ak istwa pwodiksyon pou pwopozisyon sifas la gen yon rezon ki defini.
Mande sou materyèl ak tretmanGade ekipman pwodiksyon NanhaiyaMezire tou de vis ak tou de twou nan pozisyon yo nonmen
Yon rapò mete ta dwe montre kote yo te pran chak valè. Netwaye pati yo, pèmèt yo rive nan yon tanperati enspeksyon ki estab, make fen manje a ak nimewo estasyon axial. Mezire tou de vis, tou de lobes barik ak relasyon kritik vis-a-vis lè l sèvi avèk yon metòd dakò.
Apwòch dyagnostik Coperion pibliye pou barik ZSK ak STS li yo mande pou barik pwòp, fre epi konbine mezi twou ak enspeksyon videyo sou sèten gwosè. Ekipman ou ak metòd ou ka diferan, men disiplin nan bon: dimansyon ak kondisyon sifas yo ta dwe anrejistre ansanm.
| Dosye | Poukisa li fè pati rapò a | Desizyon li sipòte |
|---|---|---|
| Kat jeyografik estasyon axial | Anpeche yon valè minimòm oswa maksimòm pèdi pozisyon li | Reparasyon lokal, pwoteksyon zòn oswa ranplasman konplè |
| Tou de pwofil vis | Montre mete asimetri epi prezève idantite gòch/dwat | Ranplase yon pati, pè a oswa envestige aliyman |
| Tou de lob barik | Revele si yon nouvo vis ta toujou kouri ak clearance twou twòp | Vis sèlman kont matche vis ak seri barik |
| Imaj sifas yo | Dokiman ki fè nòt, twou, pèt kouch ak depo materyèl | Separe mete dimansyon nan yon sifas oswa pwoblèm netwayaj |
| Tandans opere | Konekte kondisyon fizik la ak pwodiksyon, chaj, presyon ak bon jan kalite pwodwi | Konfime ke mete se sa ki lakòz pwoblèm nan pwodiksyon rapòte |
Pèt pwodiksyon, presyon enstab, surchof ak aparans pòv pwodwi ka jistifye yon enspeksyon, men yo pa pwouve yon vis mete. Konpare liy aktyèl la ak yon resèt referans ki estab. Tcheke manje, aparèy chofaj, detèktè, vantilasyon, restriksyon mouri ak kondisyon kondwi anvan blame yon sèl eleman.
Si barik la chire, enstale sèlman nouvo vis ka kite clearance k ap travay la deyò kondisyon ki gen entansyon an depi premye jou a. Nou ta pito pèdi yon lòd vis sèlman pase di yon achtè ke nouvo pati ka retabli yon clearance nou pa te mezire.
Konpare sitasyon pa dimansyon, pa pa etikèt alyaj
Mete chak founisè sou menm fèy rechèch la. Si yon sitasyon gen ladann yon barik, pè vis, tretman, rapò enspeksyon ak pwoteksyon anbake pandan yon lòt bay lis sèlman "bimetal jimo vis," pri yo pa konparab.
| Liy sitasyon | Definisyon akseptab | Rezon ki fè yo retounen quote la |
|---|---|---|
| Dimansyon eleman | Goch vis, dwa vis, barik, Pwodwi pou Telefòn ak atik eskli yo te rele | "Yon seri" san yon bòdwo rezèv |
| Jeyometri | Revizyon desen ak dimansyon kritik ki nan lis la | Dyamèt ak L/D sèlman |
| Materyèl | Baz asye ak tretman oswa zòn alyaj idantifye | "Premium alyaj" san klas oswa kote |
| Enspeksyon | Dimansyon, metòd, dosye ak pwen akseptasyon yo te dakò | "Segondè presizyon" san kritè mezirab |
| Esè pèfòmans | Resèt, manje, mouri, fenèt pwodiksyon, limit machin ak chèk pwodwi defini | Pwomès pwodiksyon ki pa gen okenn kondisyon tès |
| Dimansyon komèsyal | Baz pri, anbalaj, baz livrezon, dokiman ak limit sèvis ki nan lis | Pri inite ki ba ak esklizyon teknik ki pako rezoud |
Mande founisè a pou make chak devyasyon nan desen ou an olye pou yo ranplase yon egzijans an silans. Yon amelyorasyon pwopoze ka gen anpil valè, men li ta dwe parèt kòm yon revizyon ak yon rezon. Sa pwoteje acha, antretyen ak manifakti a lè pati a rive nan machin nan mwa pita.


Dakò sou enspeksyon ak komisyonin anvan fabrikasyon
Desen ki apwouve a se sant acha a. Tache egzijans materyèl la, zòn tretman sifas yo, rapò dimansyon, metòd verifikasyon dite oswa kouch, idantifikasyon pè ak kondisyon anbalaj. Defini ki dokiman vwayaje ak chajman an.
Pou enstalasyon, swiv aliyman extruder Maker a, clearance, chofaj ak pwosedi demaraj. Pa fòse yon pè vis ki pa ka vire jan pwosedi machin lan mande. Envestige anfòm, distribisyon ak asanble anvan ou aplike koupl kondwi.
Yon esè akseptasyon pwodiksyon bezwen yon fòmilasyon nonmen ak kondisyon manje. Ekri aktyèl debi, vitès vis, chaj motè oswa endikasyon koupl, presyon tèt, konpòtman tanperati, kondisyon vantilasyon ak chèk pwodwi fini. Si pwodwi a se tiyo oswa pwofil, enkli kritè dimansyon ak aparans ki deside si pwodiksyon an se vann.

Voye nou yon RFQ PVC wo-plen nou ka enjenyè nan
Mete modèl machin lan, desen, wotasyon ak detay sou etap, resèt konplè nan phr, klas filler, kontni resikle, dosye opere aktyèl, sib pwodwi ak mezi mete. Di nou si ou bezwen yon ranplasman fidèl oswa yon revizyon jeyometri dokimante.
Imèl pake RFQ laDiskite sou WhatsAppLouvri paj rechèch la
Zhoushan Nanhaiya plastik machin co, Ltd.
Pwodwi:Vis jimo paralèl | PVC paralèl jimo vis barik | PVC tiyo paralèl vis barik
Imèl:info@nhyscrew.com
Telefòn:+86-13505809643| mobil:+86-13587082002
Blòk C, No 2 West Seksyon, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, Lachin.
Enfòmasyon sou sèvis yo | Ekipman pwodiksyon | Pwofil konpayi
Kesyon yo poze souvan
Ki enfòmasyon ki nesesè pou site yon barik wo-plen PVC paralèl jimo vis?
Voye machin nan machin ak modèl, desen ki deja egziste, wotasyon vis, distans sant, detay koneksyon, fòmilasyon PVC konplè, chaje filler nan phr, kontni resikle, pwodwi ak enfòmasyon mouri, sib pwodiksyon, dosye opere ak mezi ansyen pati. Endike echèk oswa amelyorasyon w ap eseye adrese.
Ki nivo filler ki konte kòm PVC ki wo-plen?
Pa gen okenn papòt inivèsèl achte. Endike chak engredyan an pati pou chak san (100) résine epi bay konpozisyon melanj fini an. Pa ranplase phr ak yon deskripsyon vag tankou kabonat kalsyòm segondè, paske de resèt ki pote etikèt sa a ka kreye diferan manje, fizyon ak mete devwa.
Èske yon vis bimetalik toujou pi bon pase yon vis nitrure pou PVC plen?
Non. Seleksyon tretman depann sou karakteristik filler, loading, kontaminan, kote mete, jeyometri ak plan antretyen ki nesesè yo. Nitruration, chrome plating ak kouch bimetalik diferan nan echèl dite ak pwofondè kouch, kidonk konpare spesifikasyon konplè a olye ke yon nimewo dite.
Èske mwen ka chwazi gwosè vis la nan tablo modèl Nanhaiya pou kont li?
Sèvi ak tablo modèl la kòm yon seri inisyal. Dimansyon final la dwe konte pou fòmilasyon aktyèl la, metòd manje, pwodwi, rezistans mouri, limit kondwi ak pwodiksyon akseptasyon. Yon dyamèt nominal oswa kapasite katalòg pa defini devwa pwosesis konplè a.
Èske mwen ka voye vis chire kòm referans fabrikasyon sèlman?
Nou pa rekòmande li. Yon echantiyon chire anrejistre tou de jeyometri orijinal la ak domaj ki akimile nan sèvis la. Bay desen apwouve a lè sa disponib, Lè sa a, sipòte li ak mezi pwòp, foto ak istwa opere pou ranplasman an pa repwodui mete kòm konsepsyon.
Èske mwen ka ranplase sèlman vis yo epi kenbe barik la fin vye granmoun?
Se sèlman apre yo fin mezire tou de vis ak tou de twou barik nan pozisyon axial defini. Nouvo vis kouri andedan yon barik chire ka prezève clearance twòp ak pwodiksyon enstab. Desizyon an ta dwe swiv yon rapò mete matche ak kondisyon asanble machin Maker la.
Èske Nanhaiya bay tou de ko-wotasyon ak counter-wotasyon barik vis jimo paralèl?
Wi. Nanhaiya bay lis ko-wotasyon ak counter-wotasyon paralèl jimo pwodwi barik vis. Yon demann ranplasman dwe idantifye konfigirasyon enstale a, pwendvi wotasyon, handedness, faz ak koneksyon kondwi olye ke mande founisè a dedwi yo nan non materyèl la.
Ki jan yo ta dwe aksepte pwodiksyon apre enstalasyon?
Dakò sou resèt la, metòd manje, mouri, fenèt pwodiksyon, chèk bon jan kalite pwodwi ak limit machin anvan fabrike. Pandan komisyonin, anrejistre debi aktyèl, chaj, presyon, konpòtman tanperati ak bon jan kalite pwodwi fini anba kondisyon ki dakò. Done katalòg pa ta dwe ranplase yon esè akseptasyon defini.
Pou fonksyònman prensip, kontinye ak nouparalèl jimo vis extruder gid. Pou yon konparezon pi laj nan kalite extruder, gade nanjimo vis extruder seleksyon gid.